


פיקסעד שטראַל CNC דרילינג און מילינג מאַשין
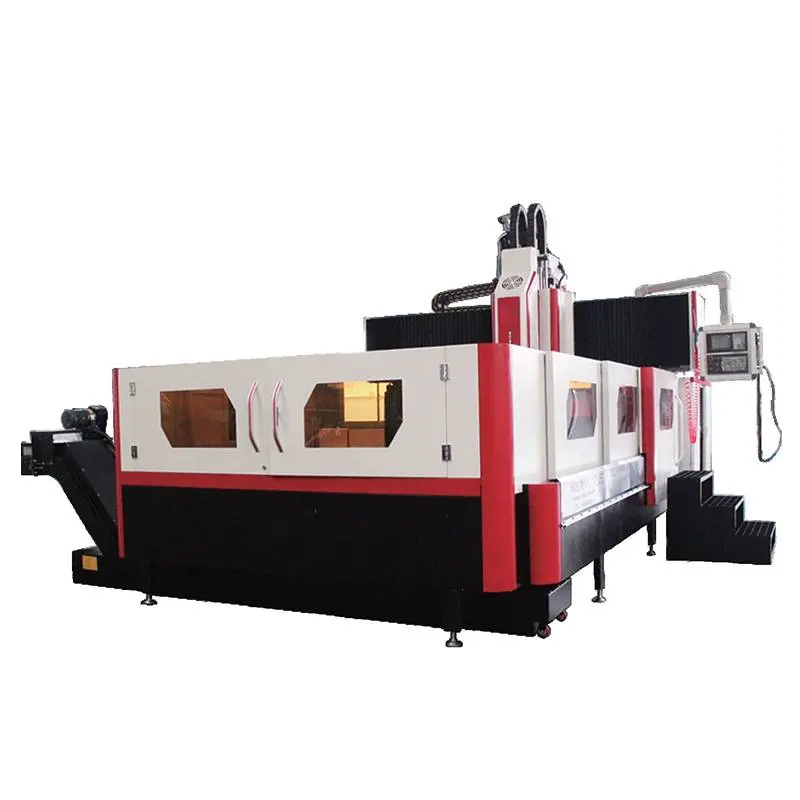
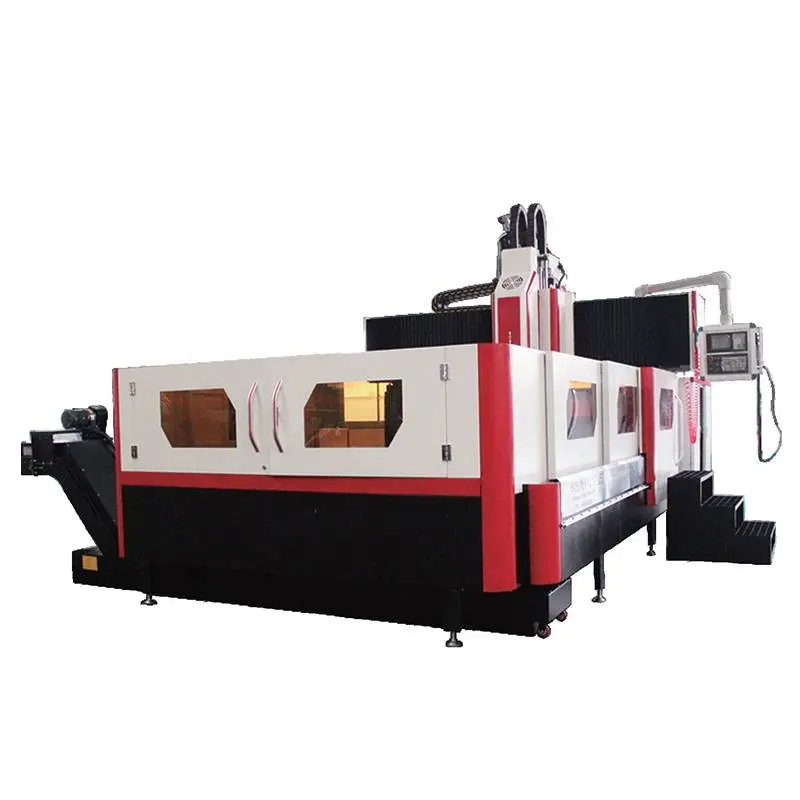
CNC דרילינג און מילינג מאַשין
מאַשין פֿונקציע און שטריך באַשרייַבונג
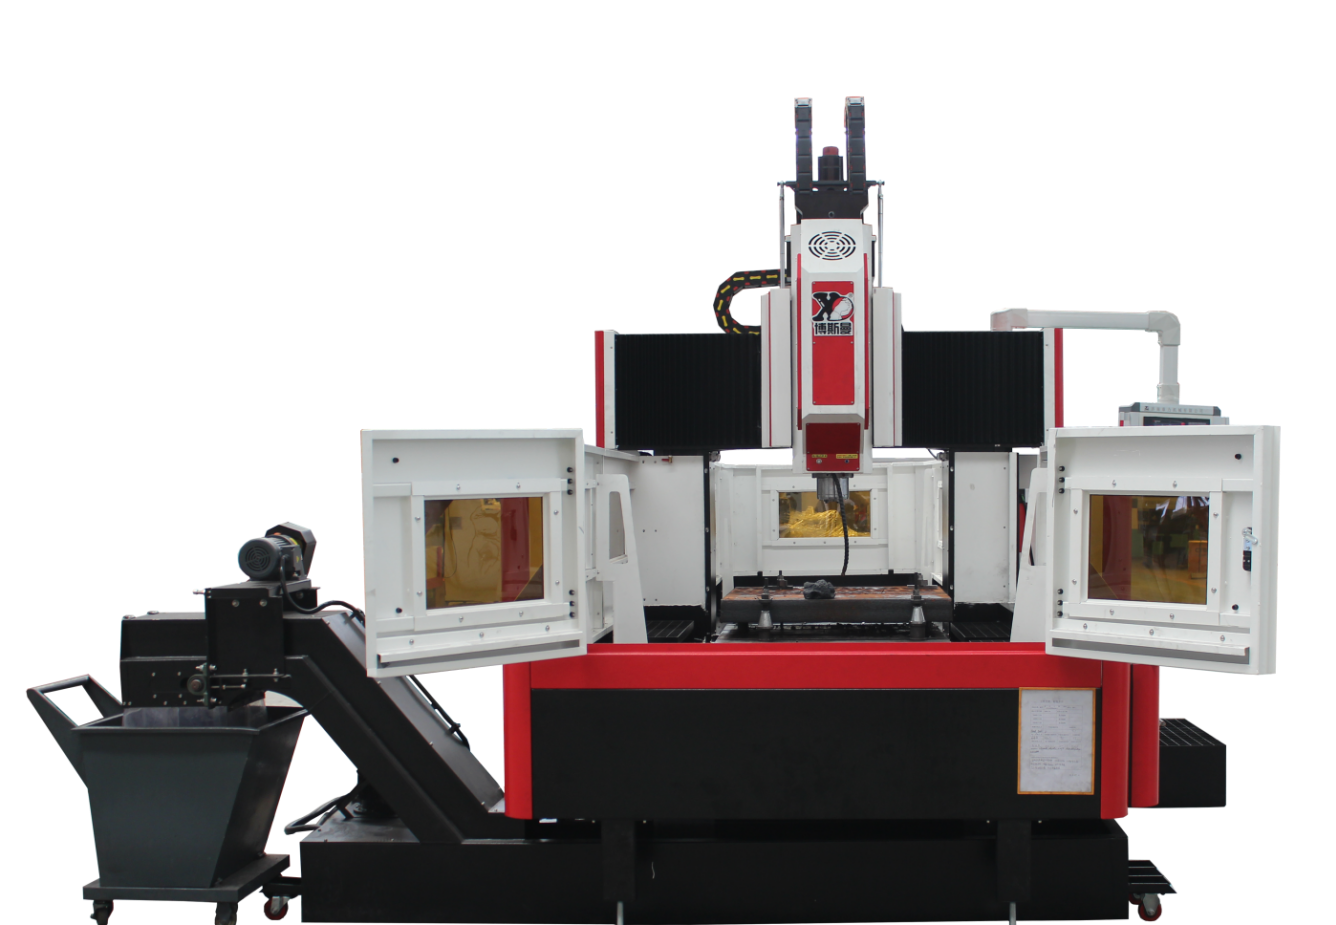
1) א CNC גאַנטרי דרילינג און מילינג מאַשין איז אַ מאַשינינג עקוויפּמענט וואָס אינטעגרירט אַוואַנסירטע טעקנאַלאַדזשיז ווי מאַשינערי, עלעקטריע און הידראַוליקס. עס ווערט דער הויפּט גענוצט פֿאַר פּראַסעסינג פורעם, פלאַנדזשעס, ווענטילן, סטרוקטורעלע טיילן אאז"וו. עס ווערט ברייט גענוצט אין די ראַף און פינישינג פון קאָמפּלעקסע טיילן ווי פֿאַרשידענע פּלאַטעס, קעסטלעך, ראַמען, פורעם אאז"וו אין די מאַשינערי מאַנופאַקטורינג אינדוסטריע. די מאַשין קען רעאַליזירן די האָריזאָנטאַלע (Y-אַקס) און ווערטיקאַלע באַוועגונג (Z-אַקס) פון די ווערטיקאַלע מילינג קאָפּ און די טיש דריי-אַקס פֿאַרבינדונג פון לאַנדזשאַטודאַנאַל באַוועגונג (X אַקס). מולטי-פּראָצעס פּראַסעסינג ווי מילינג, באָרינג, דרילינג, שטרענג טאַפּינג, רימינג און קאַונטערסינקינג קענען דורכגעפירט ווערן. די גאנצע מאַשין ניצט אַ גאַנטרי ראַם סטרוקטור, מיט הויך שטרענגקייט און גוט אַקיעראַסי ריטענשאַן. עס איז די ערשטע ברירה פֿאַר ניצערס צו פּראַסעס.
2) אַלגעמיינע אויסלייג פון מאַשין
(1) די פיקסירטע שטראַל טיפּ גאַנטרי ראַם סטרוקטור איז אנגענומען, די בעט איז פיקסירט, און די טאָפּל זייַל און די בעט זענען פארבונדן דורך באָלץ. די אַרבעטסטיש באַוועגט זיך אין די X אַקס אויף די בעט, די קאָפּסטאָק באַוועגט זיך אין די Z ריכטונג אויף די זאָטל, און די זאָטל און די קאָפּסטאָק באַוועגן זיך אין די Y ריכטונג אויף די שטראַל.
(2) די הויפּט גרויסע טיילן פון דער מאַשין געצייַג: בעט, זייַל, שטראַל, זאָטל, און קאָפּסטאָק זענען אַלע הויך-שטאַרקייט גוס אייַזן מאַטעריאַלס. די גרויסע טיילן זענען אָפּטימיזירט דורך 3D קאָמפּיוטער ווייכווארג, מיט גלייַך אויסלייג פון ריבס און גאַנץ היץ באַהאַנדלונג פּראָצעסן צו עלימינירן רעשט דרוק. , צו ענשור אַז די גאנצע מאַשין האט גענוג שטאַרקייט, שטייפקייט און הויך פעסטקייַט, שנייַדן ווייבריישאַן קעגנשטעל.
3) בעט-ארבעטס-טיש
(1) די בעט איז געמאכט פון הויך-שטאַרקייט HT250 גוס אייַזן מאַטעריאַל, ניצן קאָמפּיוטער דריי-דימענסיאָנאַל אַסיסטעד אָפּטימיזאַטיאָן פּלאַן, די ריבס זענען עריינדזשד גלייַך, און זייַן סטיפנאַס און שטאַרקייַט זענען פֿאַרבעסערט.
(2) די X-אַקס גיידוויי פּאָר נעמט אָן אימפּאָרטירטע שווער-פליכט לינעאַרע גיידס, מיט נידעריק דינאַמיש און סטאַטיש רייַבונג קאָעפיציענט, הויך טיש סענסיטיוויטי, נידעריק הויך-גיכקייַט ווייבריישאַן, נידעריק-גיכקייַט קיין קראָלינג, הויך פּאַזישאַנינג אַקיעראַסי, און ויסגעצייכנט סערוואָ דרייוו פאָרשטעלונג: אין דער זעלביקער צייט, די מאַסע קאַפּאַציטעט איז גרויס, און די קאַטינג ווייבריישאַן קעגנשטעל איז גוט. .
(3) X-אַקס דרייוו - דער סערוואָ מאָטאָר איז פארבונדן מיטן באַל שרויף דורך דעם רעדוסער, וואָס דרייווט דעם אַרבעטסטיש צו באַוועגן זיך אַהין און צוריק אויף דער בעט צו דערגרייכן די X-אַקס פיטער באַוועגונג און פאַר-אויסשטרעקן דעם שרויף צו פֿאַרבעסערן די שטייפקייט.
4) שטראַל
(1) די קראָסבעאַם און די זייַל זענען אינטעגרירט אין די גאַנטרי ראַם סטרוקטור, ניצן הויך-שטאַרקייט HT250 גוס אייַזן מאַטעריאַל, די ריבס זענען עריינדזשד גלייַך, און האָבן גענוג בייגן און טאָרסיאָן שטיפקייט.
(2) די שטראַל פירער פּאָר אַדאַפּטירט שווערע לינעאַר פירער.
(3) Y-אַקס דרייוו - דער סערוואָ מאָטאָר איז גלייך פארבונדן מיטן באַל שרויף דורך די קאַפּלינג, און דער באַל שרויף דרייווט דעם זאָטל צו באַוועגן זיך לינקס און רעכטס אויף דעם שטראַל צו רעאַליזירן די Y-אַקס פיטער באַוועגונג.
5) קאָפּשטאָק
(1) די העדסטאָק אַדאַפּץ שווער-פליכט וואַל לינעאַר גייד, וואָס האט הויך רידזשידאַטי פון באַוועגונג, הויך פּאַזישאַנינג אַקיעראַסי, און גוט נידעריק-גיכקייַט פעסטקייַט.
(2) ז-אַקס דרייוו - דער סערוואָ מאָטאָר איז גלייך פארבונדן צום באַל שרויף דורך די קאַפּלינג, און דער באַל שרויף טרייבט דעם העדסטאָק צו באַוועגן זיך אַרויף און אַראָפּ אויף דעם זאָטל צו דערגרייכן די ז-אַקס פיד. דער ז-אַקס מאָטאָר האט אַן אויטאָמאַטישע ברעיק פונקציע. אין פאַל פון אַ מאַכט אויספאַל, איז דער מאָטאָר שאַפט פעסט געהאַלטן צו פאַרהיטן עס פון זיך דרייען.
(3) די שפּינדל גרופּע נעמט אָן די טייוואַן דזשיאַנטשון הויך-גיך אינערלעכע קיל-שפּינדל מיט הויך פּינקטלעכקייט און הויך פאָרשטעלונג. דער הויפּט שאַפט כאַפּט דאָס מעסער דורך דער באַטערפליי-פעדער אויף דער הויפּט שאַפט מיט דער שפּאַנונג-קראַפט וואָס אַרבעט אויף דעם ציען-נאָגל פון דעם געצייַג-הענטל דורך דעם פיר-טייליקן בראָוש-מעכאַניזם, און דער פרייער געצייַג נעמט אָן די פּנעוומאַטישע מעטאָדע.
6) פּנעוומאַטיש סיסטעם
געניצט צו לאָזן פריי דאָס געצייג פֿון שפּינדל.
7) מאַשין שוץ
די בעט רעלס (X אַקס) אַדאַפּטירט ומבאַפלעקט שטאָל טעלעסקאָפּיש פּראַטעקטיוו דעקן;
דער שטראַל גייד (Y אַקס) אַדאַפּטירט פלעקסאַבאַל אָרגאַן שוץ.
8) לובריקאציע
(1) X, Y, Z דריי-אַקס לאַגערן זענען אַלע געשמירט.
(2) X, Y, Z דריי-אַקס גיידווייז זענען אַלע געשמירט מיט אויל.
(3) X, Y, Z דריי-אַקס באָל שרויף פּאָרן זענען אַלע געשמירט מיט בוימל.
9) סי-ען-סי סיסטעם
די CNC סיסטעם איז סטאַנדאַרט אויסגעשטאַט מיט בעידזשינג קאַיענדי קאָנטראָל סיסטעם און דרייוו, מיט פולשטענדיקע פאַנגקשאַנז און גרינג אָפּעראַציע; סטאַנדאַרט RS-232 קאָמוניקאַציע צובינד, USB סאָקעט און פֿאַרבונדענע ווייכווארג.
פילטערינג סיסטעם
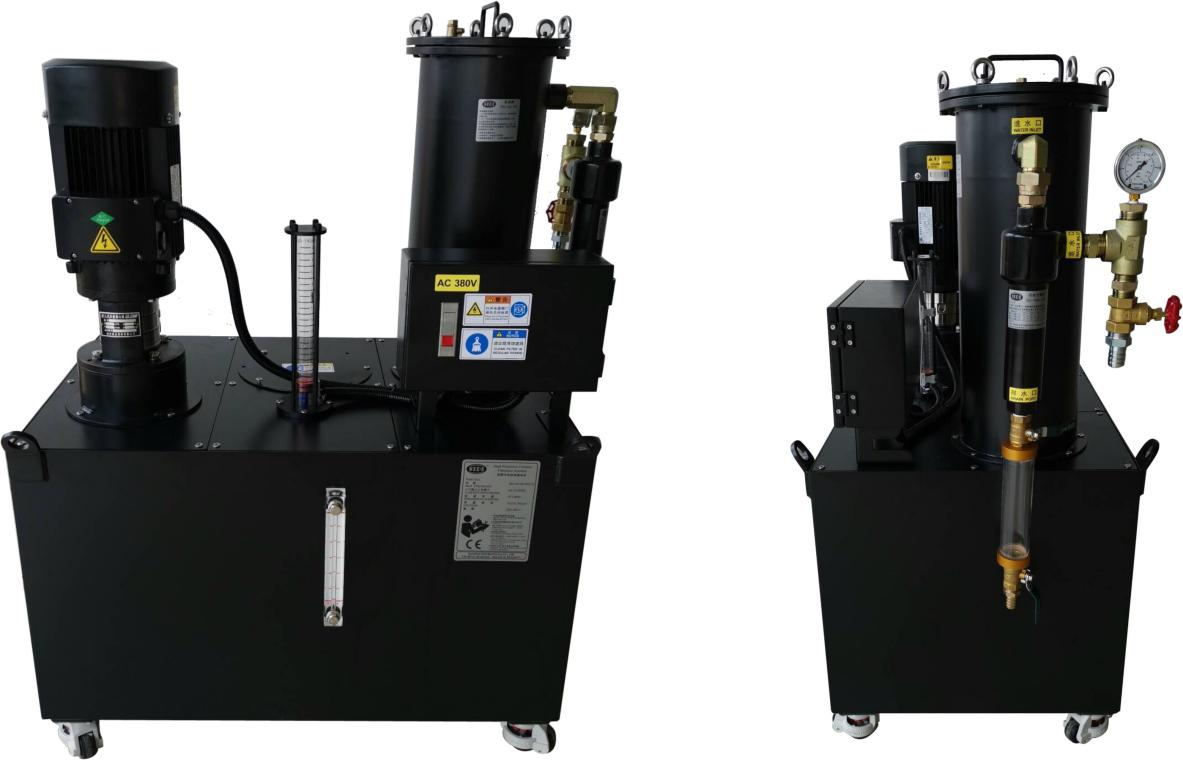
די מאַשין איז אויסגעשטאַט מיט אַ צענטראַל וואַסער פילטער סיסטעם, וואָס קען עפעקטיוו פילטערן די אומריינקייטן אין דעם קילמאַטעריאַל. די אינעווייניקסטע וואַסער שפּריץ סיסטעם קען פאַרהיטן אייַזן שפּילקעס פון ווערן פאַרפּלאָנטערט אויף דעם געצייַג בעת פּראַסעסינג, רעדוצירן געצייַג טראָגן, פאַרלענגערן געצייַג לעבן, און פֿאַרבעסערן ווערקפּיס ייבערפלאַך ענדיקן. די געצייַג שפּיץ הויך-דרוק וואַסער אַרויסגאַנג שפּילק קען גוט באַשיצן די ייבערפלאַך פון די ווערקפּיס, באַשיצן די הויך-גיכקייַט ראָטייטינג דזשוינט, פאַרהיטן אומריינקייטן פון בלאָקירן די ראָטייטינג דזשוינט, און פֿאַרבעסערן די קוילעלדיק קוואַליטעט פון די ווערקפּיס און פֿאַרבעסערן אַרבעט עפעקטיווקייַט. (באַמערקונג בילד איז די גשמיות בילד פון די פילטער סיסטעם)
ספּעציפֿיקאַציע
| מאָדעל | באָסם-די-פי-עף-2016 | באָסם-די-פי-עף-2022 | באָסם-דפֿה2625 | באָסם-DPH4026 | |
| ארבעט גרייס (מם) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| מאַקס. לאָודינג (קג) | 7000 | 7000 | 7000 | 7000 | |
| ט שפּאַלט (מם) | 8*22 | 8*22 | 8*22 | 8*22 | |
| מאַקסימום רייזע פון טיש-X אַקס (מם) | 2200 | 2200 | 2600 | 4000 | |
| מאַקסימום רייזע פון טיש-Y אַקס (מם) | 1600 | 2200 | 2500 | 2600 | |
| שפּינדל מאַקסימום סטראָוק-ז אַקס (מם) | 600 | 600 | 600 | 600/1000 | |
| דיסטאַנץ פֿון שפּינדל עק צו וואָרקטיבל (מם) | מאַקסימום | 800 | 800 | 800 | 800 |
| מינימום | 200 | 200 | 200 | 200 | |
| טאַפּער (7:24) | BT50 | BT50 | BT50 | BT50 | |
| שפּינדל גיכקייט (ר/מין) | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | |
| שפּינדל מאָטאָר מאַכט (קװ) | 22 | 22 | 22 | 22 | |
| מאַקס. U-בויער (מם) | φ90 | φ90 | φ90 | φ90 | |
| מאַקסימום טאַפּינג (מם) | M36 | M36 | M36 | M36 | |
| שניידן פיטער גיכקייט קייט | 1~4000 | 1~4000 | 1~4000 | 1~4000 | |
| שנעלע באַוועגונג (מ/מין) | 2008/8/8 | 2008/8/8 | 2008/8/8 | 2008/8/8 | |
| אימפּלעמענטאַציע פון נאַציאָנאַלע סטאַנדאַרדן GB/T18400.4 (מ/מין) | ±0.01/1000 מ״מ | ±0.01/1000 מ״מ | ±0.01/1000 מ״מ | ±0.01/1000 מ״מ | |
| וואָג (ט) | 16.5 | 21 | 24 | 40 | |
קוואַליטעט דורכקוק
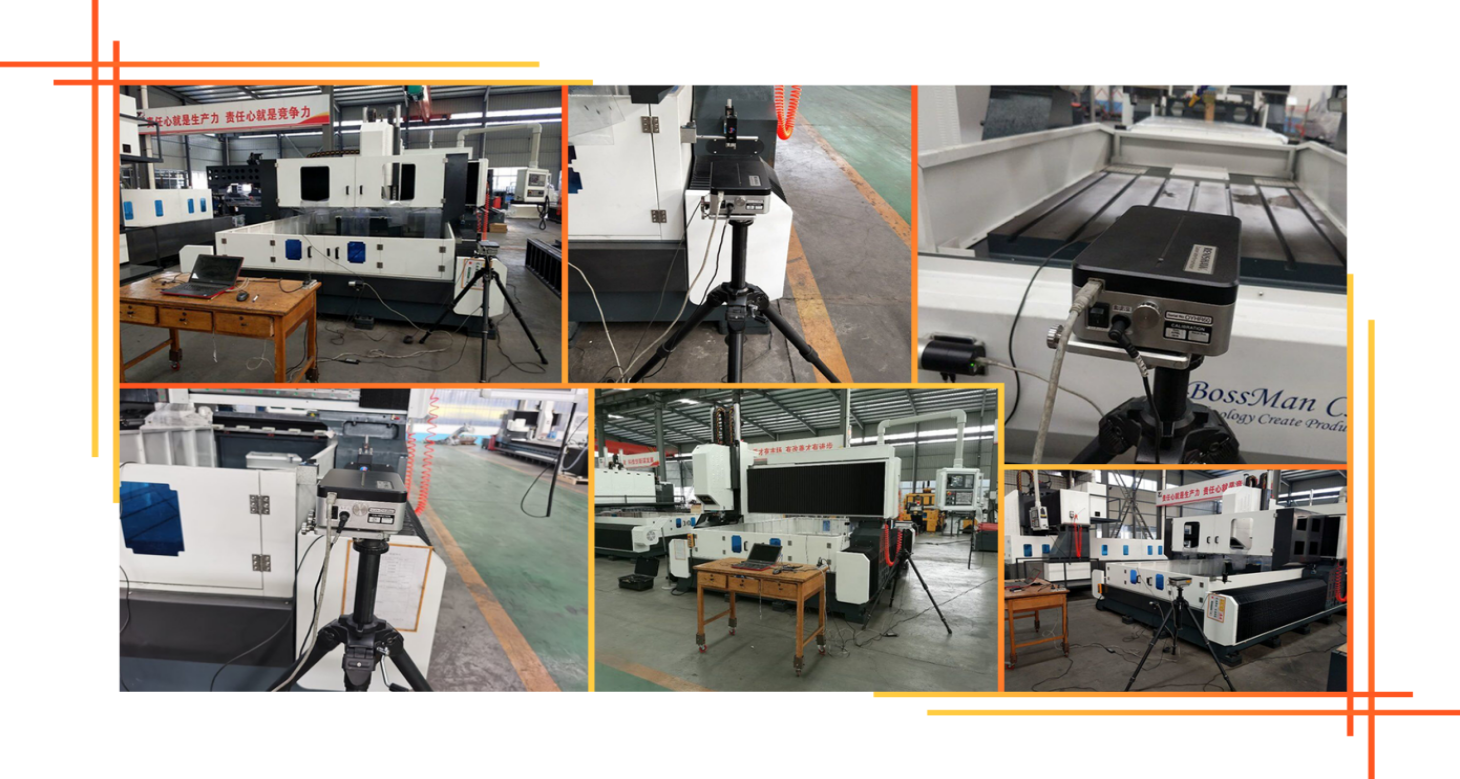
יעדע מאַשין פון באָסמאַן איז קאַליברירט מיט אַ לאַזער ינטערפעראָמעטער פון דער פֿאַראייניקטע קעניגרייך רענישאַוו פירמע, וואָס פּינקטלעך ינספּעקטירט און קאָמפּענסירט פֿאַר פּיטש ערראָרס, באַקלאַש, פּאַזישאַנינג אַקיעראַסי, און ריפּיטיד פּאַזישאַנינג אַקיעראַסי צו ענשור די מאַשין ס דינאַמיש, סטאַטיש פעסטקייַט, און פּראַסעסינג אַקיעראַסי. . פּילקע באַר טעסט יעדע מאַשין ניצט אַ פּילקע באַר טעסטער פון דער בריטישער רענישאַוו פירמע צו קאָריגירן די אמת קרייז אַקיעראַסי און מאַשין דזשיאַמעטריש אַקיעראַסי, און דורכפירן קייַלעכדיק שנייַדן עקספּערימענטן אין דער זעלביקער צייט צו ענשור די מאַשין ס 3D מאַשינינג אַקיעראַסי און קרייז אַקיעראַסי.
מאַשין געצייַג נוצן סביבה
1.1 עקוויפּמענט סביבה רעקווייערמענץ
אויפהאלטן א קאנסטאנטע שטאפל פון אמביאנט טעמפעראטור איז א וויכטיגער פאקטאר פאר פּרעציזיע מאַשינינג.
(1) די פאַראַנען אַמביאַנט טעמפּעראַטור איז -10℃ ~35 ℃ווען די אַמביאַנט טעמפּעראַטור איז 20℃, די הומידיטי זאָל זיין 40~75%.
(2) כּדי צו האַלטן די סטאַטישע אַקיעראַסי פון די מאַשין געצייַג אין די ספּעציפֿיש קייט, די אָפּטימאַל אַמביאַנט טעמפּעראַטור איז פארלאנגט צו זיין 15° C ביז 25° C מיט אַ טעמפּעראַטור חילוק
עס זאָל נישט איבערשטייגן± 2 ℃/ 24 שעה.
1.2 מאַכט צושטעלן וואָולטאַזש: 3-פאַזע, 380V, וואָולטאַזש פלוקטואַציע אינעווייניק± 10%, מאַכט צושטעלן אָפטקייט: 50 הז.
1.3 אויב די וואָולטאַזש אין דער באַניץ געגנט איז נישט סטאַביל, זאָל די מאַשין געצייַג זיין יקוויפּט מיט אַ רעגולירט מאַכט צושטעל צו ענשור די נאָרמאַל אָפּעראַציע פון די מאַשין געצייַג.
1.4. די מאַשין זאָל האָבן אַ פאַרלעסלעכע גראַונדינג: דער גראַונדינג דראָט איז קופּער דראָט, דער דראָט דיאַמעטער זאָל נישט זיין ווייניקער ווי 10 מם², און די גראַונדינג קעגנשטעל איז ווייניקער ווי 4 אָום.
1.5 כּדי צו זיכער מאַכן די נאָרמאַלע אַרבעטס-פאָרשטעלונג פון דער עקוויפּמענט, אויב די קאָמפּרעסירטע לופט פון דער לופט-קוואַל קען נישט דערפילן די באדערפענישן פון דער לופט-קוואַל, זאָל מען צולייגן אַ סעט לופט-קוואַל רייניקונג-אַפּאַראַטן (דעהומידיפיקאַציע, דעגרעזינג, פילטערינג) איידער דער מאַשין'ס לופט-אויפֿנאַם.
1.6. די עקוויפּמענט זאָל געהאַלטן ווערן ווײַט פֿון דירעקטער זונשײַן, ווײַבראַציע און היץ־קוואַלן, און ווײַט פֿון הויך־פֿרעקווענץ גענעראַטאָרן, עלעקטרישע שווײַס־מאַשינען, אאַז"וו, כּדי צו פֿאַרמײַדן מאַשין־פּראָדוקציע־פֿאַרפֿעלער אָדער פֿאַרלוסט פֿון מאַשין־גענויקייט.
פאר און נאך סערוויס
1) איידער סערוויס
דורך שטודירן די פארלאנגען און נויטיגע אינפארמאציע פון קאסטומערס און דערנאך צוריקגעבן באמערקונגען צו אונזערע אינזשענירן, איז די באסמאן טעכנישע מאַנשאַפֿט פאַראַנטוואָרטלעך פֿאַר דער טעכנישער קאָמוניקאַציע מיט די קאסטומערס און די פֿאָרמולירונג פֿון לייזונגען, און העלפֿן דעם קאסטומער אויסקלײַבן די פּאַסיקע מאַשינירונג לייזונג און פּאַסיקע מאַשינען.
2) נאך סערוויס
א. די מאַשין מיט איין-יאָר וואָראַנטי און באַצאָלט פֿאַר לעבן-לאַנג וישאַלט.
ב. בעת דער איין-יאָריקער גאַראַנטיע-פּעריאָד נאָכדעם וואָס די מאַשין איז אָנגעקומען אין ציל-פּאָרט, וועט באָסמאַן צושטעלן פרייע און צייטיקע וישאַלט-סערוויסעס פֿאַר פֿאַרשידענע נישט-מענטשלעכע חסרונות אויף דער מאַשין, און וועט צייטיק פאַרבייטן אַלע מינים נישט-מענטשלעכע באַשעדיגטע טיילן אָן קיין אָפּצאָל. חסרונות וואָס פּאַסירן אַרויס דער גאַראַנטיע-פּעריאָד וועלן ווערן רעפּאַרירט מיט אַ פּאַסיקן אָפּצאָל.
C. טעכנישע שטיצע אין 24 שעה אָנליין, TM, Skype, E- בריוו, לייזן די רעלאַטיווע פראגעס אין צייט. אויב קען נישט ווערן געלייזט, וועט BOSSMAN גלייך אראנזשירן אז דער נאך-פארקויף אינזשעניר זאל אנקומען אויפן ארט פאר רעפאר, דער קויפער דארף באצאלן פאר די VISA, פלי בילעטן און אקאמאדאציע.
קונה'ס וועבזייטל

פּראָדוקטן קאַטעגאָריעס
-

VC סעריע הויך רידזשידאַטי CNC מאַשינינג צענטער מיט ...
-

HP סעריע האָריזאָנטאַל מאָווינג קאָלום לינעאַר גייד...
-

HT סעריע האָריזאָנטאַל מאָווינג קאָלום לינעאַר גייד ...
-

VS סעריע פיר-שפּור שווערע דוטי CNC מאַשינינג C ...
-

V סעריע CNC מאַשינינג צענטער מיט הויך רידזשידאַטי
-

X סעריע טאָפּל קאָלום CNC מאַשינינג צענטער
-

האָריזאָנטאַל 5-אַקס CNC מאַשינינג צענטער TKG1600
-

CNC ווערטיקאַל דריי- און מילינג קאָמפּאָסיט צענט...
-

הויך-גיכקייט CNC מאַשינינג צענטער GM סעריע
-

הויך-גיכקייט CNC מילינג GT סעריע
-

צוויי-שפּינדל CNC דרייבאַנק SK32
-

CNC ווערטיקאַל מאַשינינג צענטער RFTV510 פֿאַר ראָד ...