


CNC האָריזאָנטאַל 5-אַקס NHM-50-P
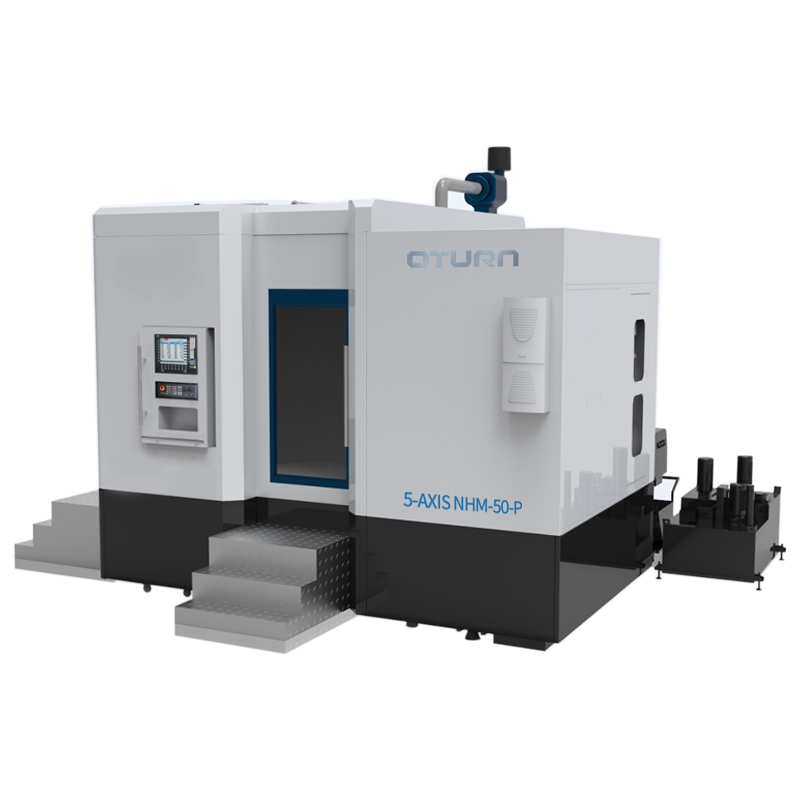
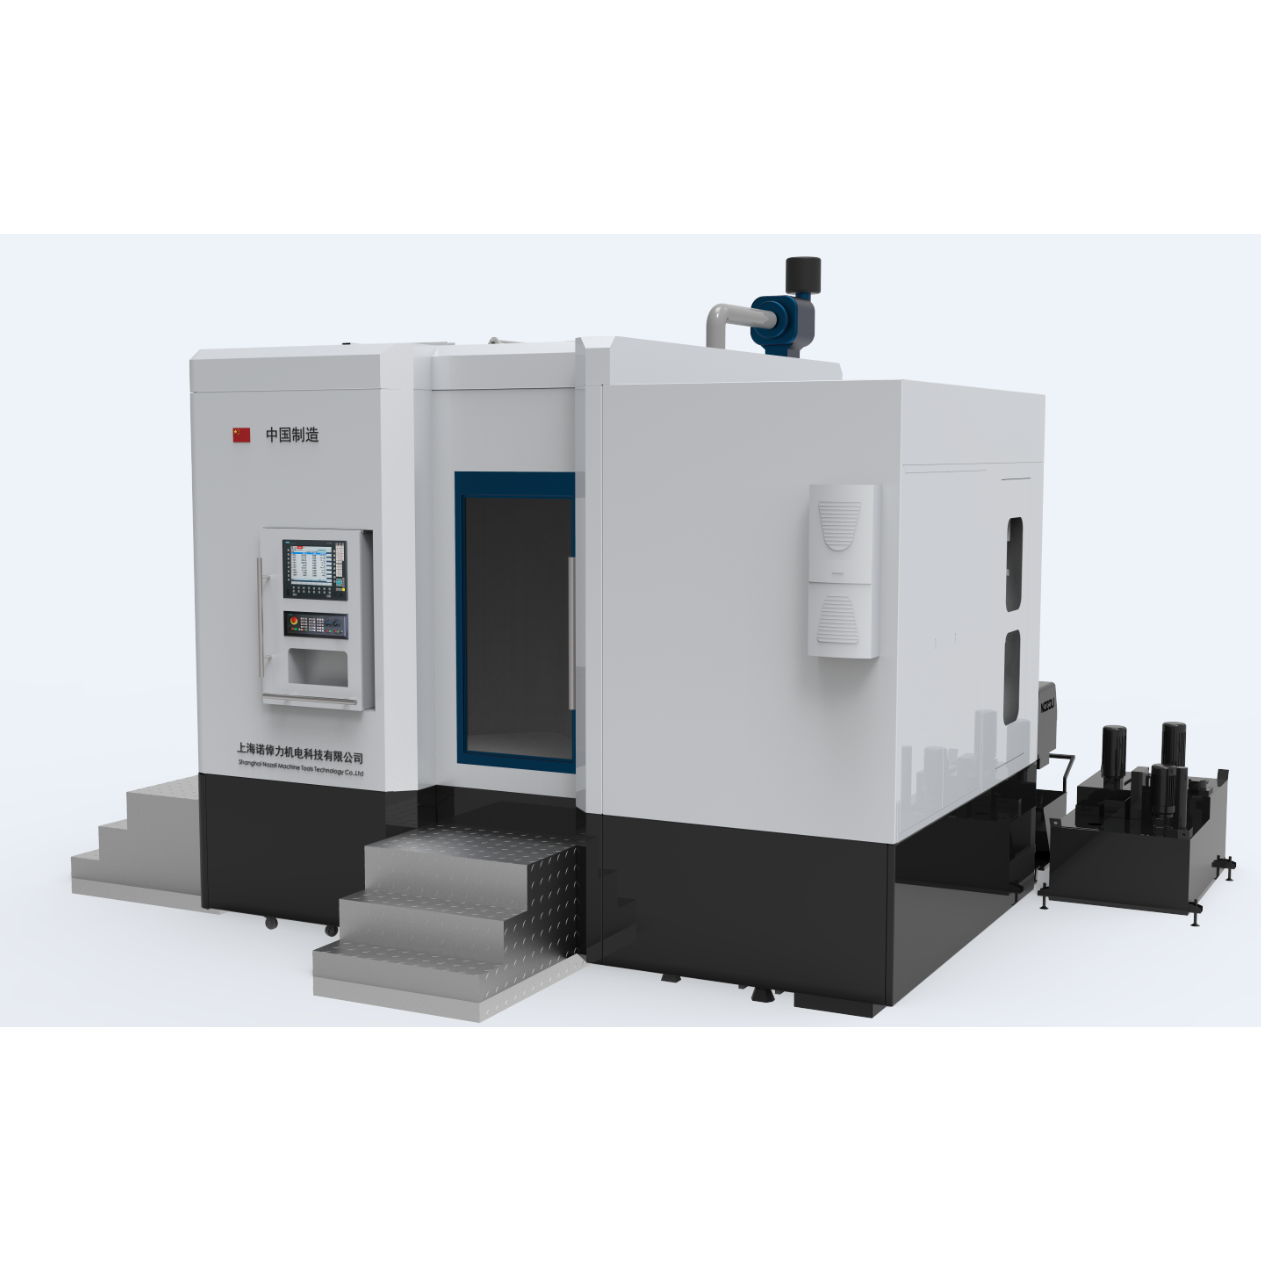
הקדמה פון 5-אַקס מאַשין
דער NHM מאָדעל איז אַ ווערטיקאַל-צו-האָריזאָנטאַל קאָנווערסיע האָריזאָנטאַל פינף-אַקס מאַשינינג צענטער. די סטאַנדאַרט קאָנפיגוראַציע פון דער מאַשין געצייַג איז SIEMENS 840D sl CNC סיסטעם, און די הויך וואַרשיינלעכקייט פון Siemens סערוואָ מאָטאָר דירעקט דרייוו איז אנגענומען, וואָס מאכט די מאַשין געצייַג האָבן די קעראַקטעריסטיקס פון הויך פּאַזישאַנינג אַקיעראַסי, שנעל ענטפער גיכקייַט, און פינף-אַקס לינקאַדזש פּראַסעסינג. אין דער זעלביקער צייט, די מאַשין געצייַג איז יקוויפּט מיט אַן אויטאָמאַטיש געצייַג וועקסל מיטל, וואָס גאָר ריפלעקטאַלז די עפעקטיוו און אויטאָמאַטיש פּראַסעסינג.
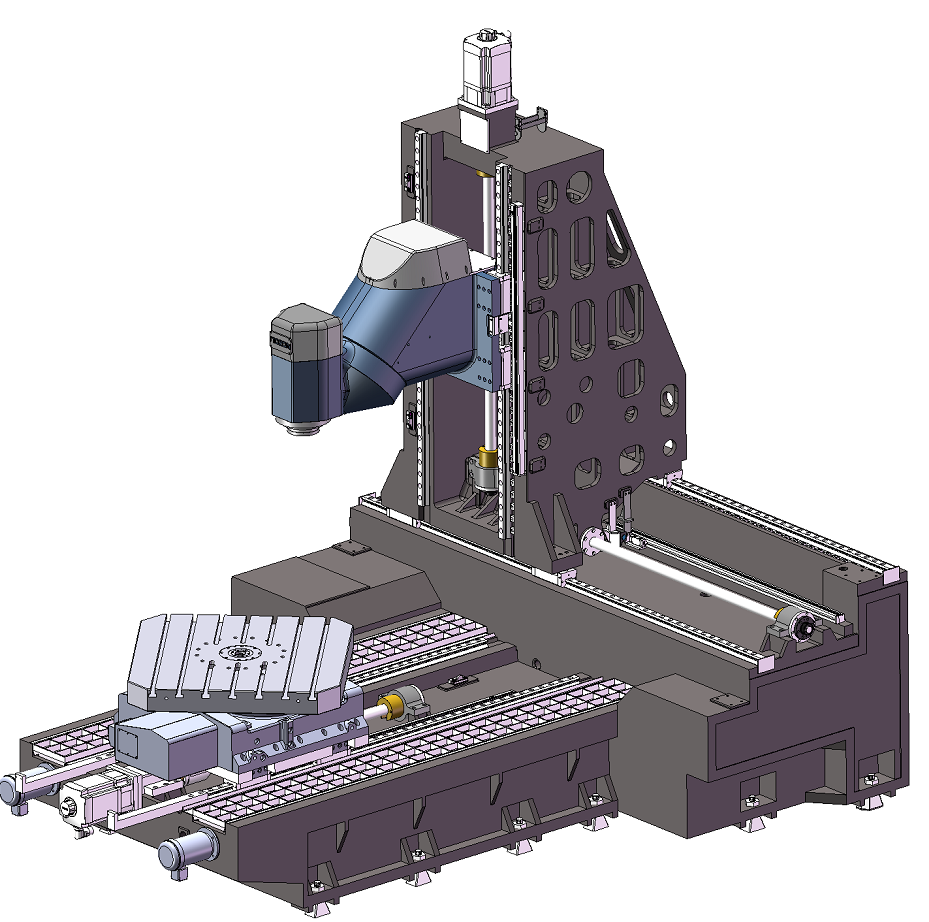
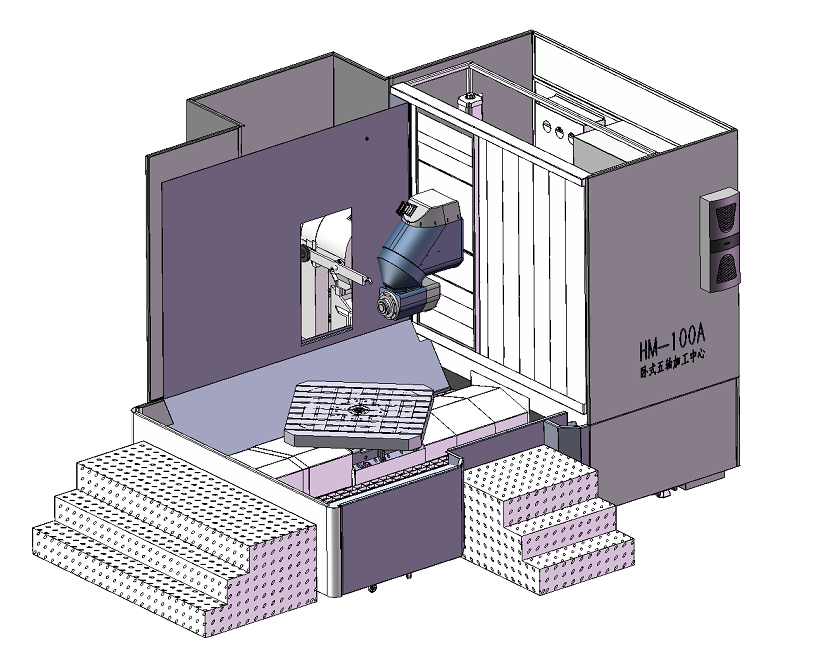
די מאַשין באַוועגט זיך לינקס און רעכטס דורך די גליטש-פּלאַטע (X אַקס), די אַרבעטס-טיש באַוועגט זיך אַהין און צוריק (Z אַקס), די קאָפּ-שטאָק באַוועגט זיך אַרויף און אַראָפּ (Y אַקס), די טיש דרייט זיך (C אַקס) און די מילינג-קאָפּ דרייט זיך (B אַקס), וואָס רעאַליזירט די פינף-אַקס פֿאַרבינדונג. ספּאָרט. די גאַנצע מאַשין איז צוזאַמענגעשטעלט פון בעט, זייל, גליטש-פּלאַטע, דריי-טיש, מילינג-קאָפּ, פּנעוומאַטיש סיסטעם, אויטאָמאַטיש לובריקאַציע סיסטעם, שפּאָן-אַראָפּנעמען קיל-סיסטעם, עלעקטרישע סיסטעם און גאָר פֿאַרמאַכטע שוץ-סיסטעם.
די מאַשין איז אויסגעשטאַט מיט אַן עלעקטרישן שפּינדל ווי סטאַנדאַרט, מיט דער פונקציע פון אַ צענטראלן וואַסער אַרויסגאַנג, וואָס קען רעאַליזירן די אויטאָמאַטישע לאָזונג און בראָוטשינג פון דעם שפּינדל. די דריי לינעאַרע פיד אַקסעס פון דער מאַשין, X, Y, און Z, נוצן סערוואָ מאָטאָרן צו דירעקט טרייבן די פּילקע שרויף צו דרייען זיך דורך די קאַפּלינג. די טראַנסמיסיע סיסטעם האט הויך באַוועגונג פּרעציזיע און טראַנסמיסיע שטייפקייט.
די הויפּט געקויפטע טיילן פון די מאַשין געצייַג זענען אַלע געקויפט פון ערשטקלאַסיקע בראַנדז, מיט וואַסער קולערס, שפּאָן קאַנווייערז און שפּאָן טראַקס ווי נאָרמאַל.
די ווערטיקאַלע און האָריזאָנטאַלע קעפּ קענען ראָטירט ווערן אין צוויי איינעווייניק פּערפּענדיקולאַרע ראָטירנדיקע פּלענער.
עס רעאַליזירט ווערטיקאַל-צו-האָריזאָנטאַל קאַנווערזשאַן און מולטי-פאַסע מאַשינינג, און סאַלווז די מולטי-פאַסעטעד, מולטי-קאַנט און מולטי-שפּול מילינג פון פאַרשידענע ווינקלען אין איין קלאַמפּינג פון די ווערקפּיס.
הויך-פאָרשטעלונג עלעקטריש שפּינדל, קורצע מאַשינינג צייט, הויך קאַטינג עפעקטיווקייט, לאַנג געצייַג, הויך מאַשינינג אַקיעראַסי
קאָמפּאַקט פּלאַן, הויך-סענסיטיוויטי פּאַסיוו קלאַמפּינג סיסטעם, הויך-סטאַביל טאָרמאָז, און הויך-פּינטלעכקייט מאַשינינג
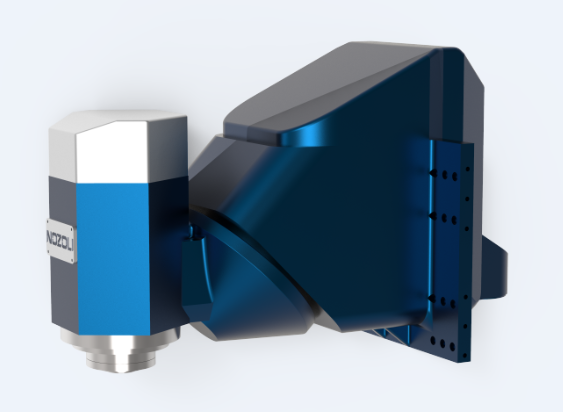
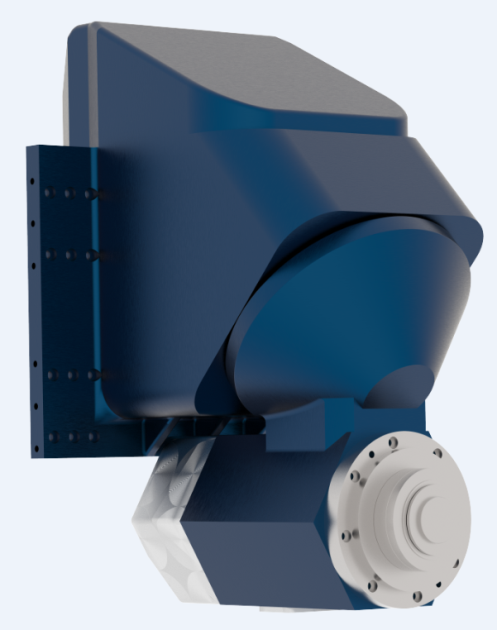
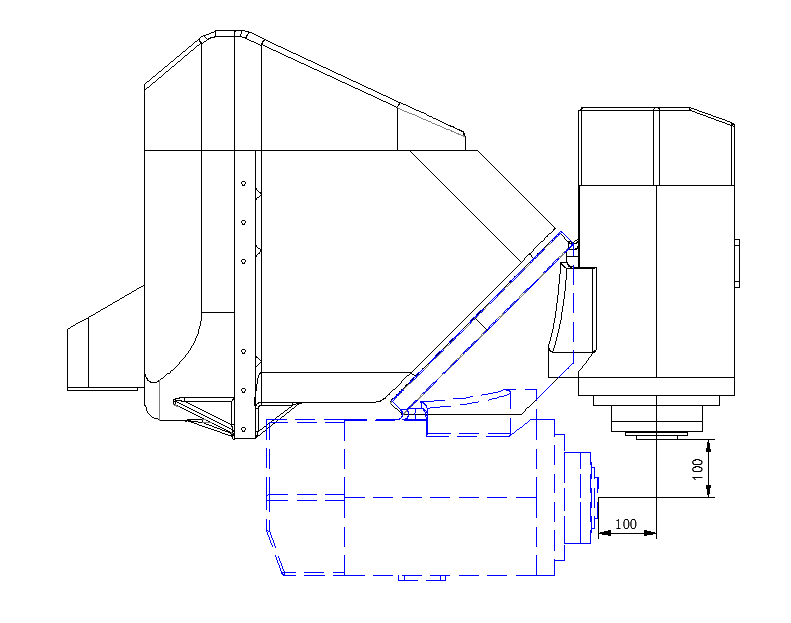
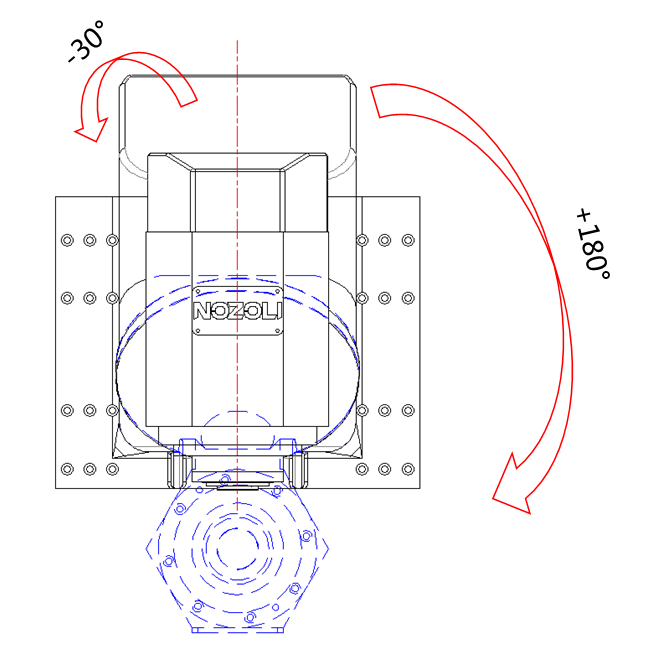
דער NHM מאָדעל איז אַ ווערטיקאַל-האָריזאָנטאַל קאָנווערסיע טיפּ פינף-אַקס לינקאַדזש מאַשינינג צענטער. דער דריי-אַקס אַדאַפּטירט הויך-פּינקטלעכקייט, הויך-לאַסט, הויך-גיכקייט, הויך-שטאַרקייט, נידעריק-ראַש לינעאַר וואַל גיידס, וואָס רירן זיך גלאַט אָן קריכן און צושטעלן גאנץ פיד פאָרשטעלונג.
הויך-פּרעציציע פּאַזישאַנינג און קלאַמפּינג מעקאַניזאַם, די נוצן פון הויך-פאָרשטעלונג פּאַזישאַנינג און קלאַמפּינג מעקאַניזאַם קענען ענשור די שטרענג קלאַמפּינג און פּינקטלעך פּאַזישאַנינג פון די טאַץ, און די ריפּיטיד פּאַזישאַנינג אַקיעראַסי פון די טאַץ קענען דערגרייכן 0.003 מם.
די בעט ניצט אַ טי-פאָרעם אינטעגראַל בעט, און די שאָק קעגנשטעל איז פֿאַרבעסערט מיט 15%. די פּלאַן אויסלייג איז אַן ינווערטעד טי-פאָרעם סטרוקטור פֿאַר די ווערטיקאַל און האָריזאָנטאַל בעטן, און די סטרוקטור איז קאָמפּאַקט.
האט אַ גרעסערע מאַשינינג קייט און העכער ווערקפּיס מאַסע קאַפּאַציטעט
מאָדולאַר פּלאַן, רייַך יקספּאַנסיביליטי, קענען ווערן גענוצט ווי אַ פלעקסאַבאַל מאַנופאַקטורינג סיסטעם מיט אָטאַמאַטיק ליניעס
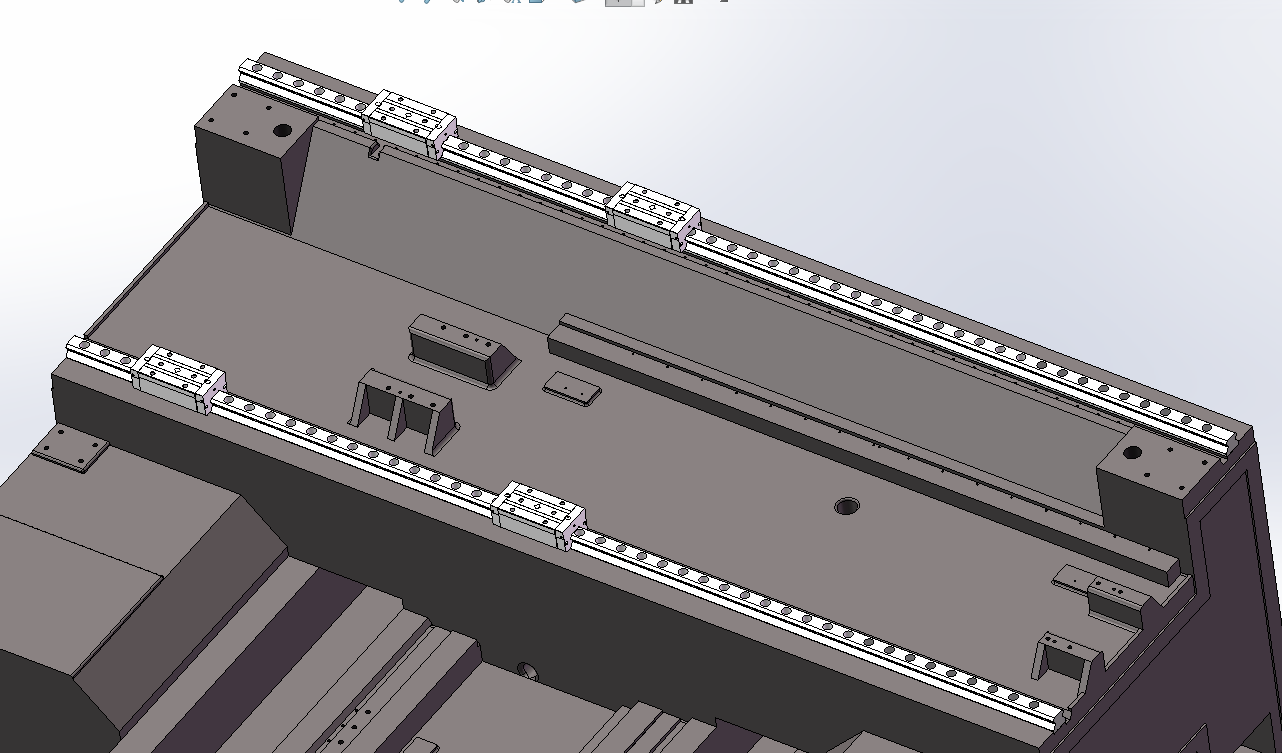
(1) X גייד רעלס פאָרעם: די זייל איז אויסגעשטאַט מיט צוויי 55 מם שווער-פליכט וואַל לינעאַר גייד רעלסן. עס קען טרעפן די באדערפענישן פון הויך שטייפקייט און שטאַרקייט, און קען טרעפן די טעכנישע אַדוואַנטידזשיז פון קליין רייַבונג קאָואַפישאַנט, שנעל מאָווינג גיכקייַט און לאַנג דינסט לעבן; לובריקיישאַן מעטאָד: ייל לובריקיישאַן; דראָט גיידזש סאָרט: טייוואַן שאַנגיין אָדער די זעלבע סאָרט סאָרט;
(2) X-אַקס דרייוו: נאָכדעם וואָס דער AC סערוואָ מאָטאָר ווערט גענוצט צו פאַרגרעסערן און פאַרקלענערן די גיכקייט, טרייבט עס די 50 מם דיאַמעטער פּרעציזיע פּילקע שרויף צו דרייען זיך צו דערגרייכן לינקס און רעכטס פיד; לובריקאַציע מעטאָד: ייל לובריקאַציע; שרויף סאָרט: טייוואַן שאַנגיין אָדער די זעלבע סאָרט;
(3) אויסגעשטאַט מיט אַ טאָפּלטער הויך-פּרעציציע פול-פֿאַרמאַכט-שליסל גראַטינג וואָג; גראַטינג וואָג סאָרט: שפּאַניע FAGOR אָדער די זעלבע סאָרט;
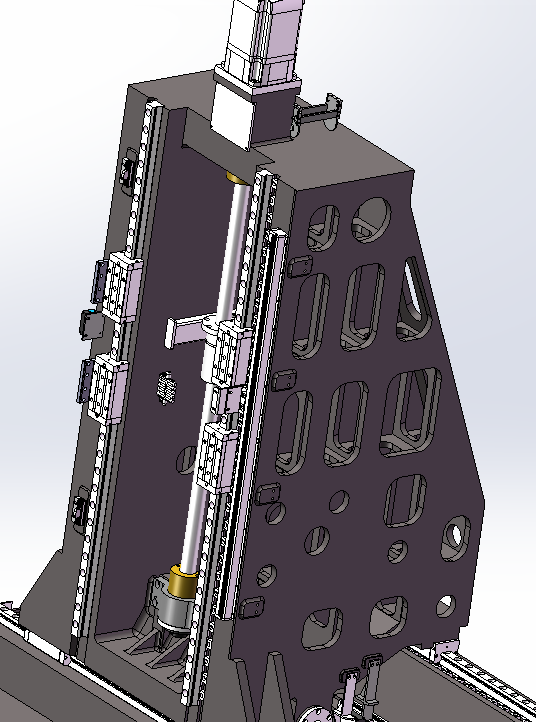
(1) פירער רעלס פאָרעם: די Y-אַקס ניצט צוויי 55 שווער-פליכט וואַל לינעאַר פירער רעלסן ווי די פירער און לאַסט-טראָגנדיק שפּור פֿאַר די ווערטיקאַל און האָריזאָנטאַל וניווערסאַל מילינג קאָפּ צו באַוועגן זיך אַרויף און אַראָפּ. עס קען טרעפן די טעכנישע באדערפענישן פון הויך-גיכקייַט פינישינג און נידעריק-גיכקייַט שווער קאַטינג. לובריקיישאַן מעטאָד: ייל לובריקיישאַן. דראָט גיידזש סאָרט: טייוואַן שאַנגיין אָדער די זעלבע סאָרט סאָרט;
(2) Y-אַקס טראַנסמיסיע: נאָכדעם וואָס דער AC סערוואָ מאָטאָר ווערט גענוצט צו פאַרגרעסערן און פאַרקלענערן די גיכקייט, טרייבט עס די 50 מם דיאַמעטער פּרעציזיע באָל שרויף צו דרייען זיך צו דערגרייכן אַרויף און אַראָפּ פידינג. לובריקאַציע מעטאָד: בוימל לובריקאַציע. שרויף סאָרט: טייוואַן שאַנגיין אָדער די זעלבע סאָרט;
(3) אויסגעשטאַט מיט הויך-פּינטלעכקייט פול-פארמאכט-לופּ גראַטינג וואָג; גראַטינג וואָג סאָרט: ספּאַין FAGOR אָדער די זעלבע גראַד סאָרט;
(4) XY גייד רעלס שוץ: דער אלגעמיינער פאנצער שילד ווערט גענוצט פאר שוץ צו פארמיידן פרעמדע אביעקטן פון אריינקומען און פארפעסטיקן די גייד רעלס. דער שוץ דעקל האט א שיינעם אויסזען און א גלייכבארע סטרוקטור.
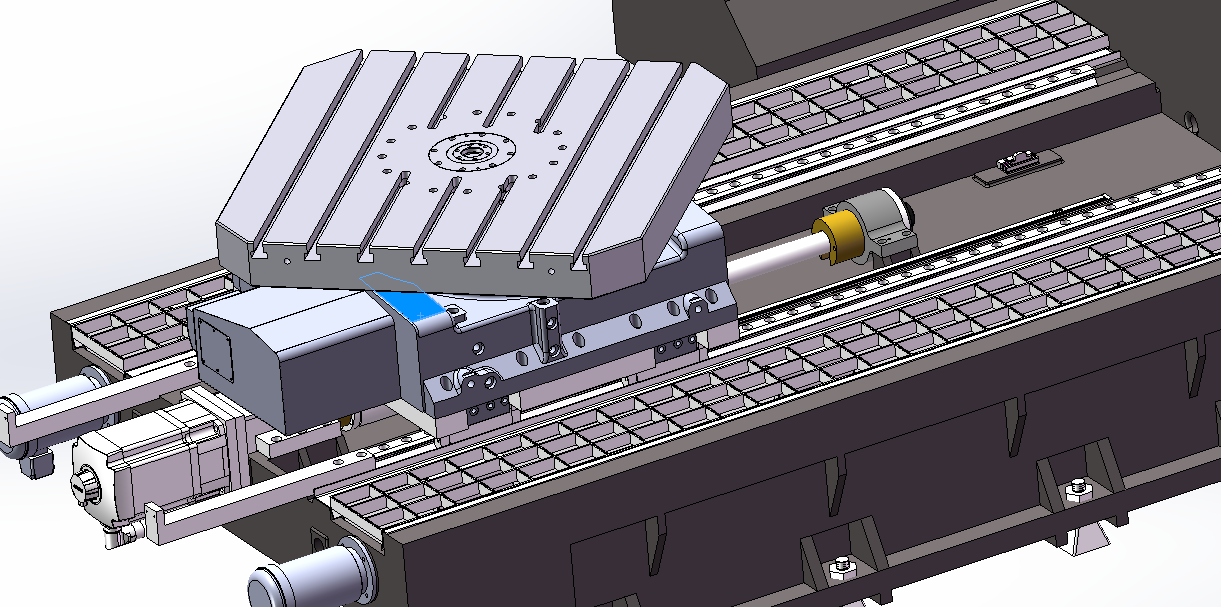
(1) פירער רעלס פאָרעם: ז-אַקס ניצט צוויי 55 שווער-פליכט וואַל לינעאַר פירער רעלס ווי די פירער און לאַסט-טראָג רעלס פֿאַר די טיש צו רירן; לובריקאַציע מעטאָד: ייל לובריקאַציע; דראָט גיידזש סאָרט: טייוואַן שאַנגיין אָדער די זעלבע סאָרט;
(2) ז-אַקס טראַנסמיסיע: נאָכדעם וואָס דער AC סערוואָ מאָטאָר ווערט גענוצט צו העכערן און נידעריקערן די גיכקייט, טרייבט עס די 50 מם דיאַמעטער פּרעציזיע פּילקע שרויף צו דרייען זיך צו דערגרייכן די פראָנט און הינטן פידינג פון די ז-אַקס; לובריקאַציע מעטאָד: ייל לובריקאַציע; שרויף סאָרט: טייוואַן שאַנגיין אָדער ענלעך בראַנדז;
(3) אויסגעשטאַט מיט אַ טאָפּלטער הויך-פּרעציציע פול-פֿאַרמאַכט-שליסל גראַטינג וואָג; גראַטינג וואָג סאָרט: שפּאַניע FAGOR אָדער די זעלבע סאָרט.
CNC קאָנטראָללער: Siemens 840Dsl
די CNC סיסטעם פון דער מאַשין איז אַ Sinumerik 840 sl פֿון SIEMENS
בשעת מען טרעפט די גרונטלעכע קאנפיגוראציע פון די CNC סיסטעם, זענען די פאלגנדע ספעציעלע באדערפענישן גאראנטירט.
מינימום קאָנטראָל אַפּאַראַט: לינעאַר אַקס ≤0.001 מם, ראָוטייטינג אַקס ≤0.001°
גראַפֿישע סימולאַציע פֿונקציע
ווינקל דיסעלעריישאַן פונקציע
העליקאַלע אינטערפּאָלאַציע
מילינג פונקציע
מאַסטער-סקלאַווע קאָנטראָל אויטאָריזאַציע
מיט אַ 15-אינטש פאַרשטעלן
מיט MCP 398C אָפּעראַטאָר פּאַנעל
אריינגערעכנט 72/48 IO ברעט
NX10.3 עקספּאַנסיע אַקס מאָדול
DMC20 כאַב מאָדול
דאַטן זאַמלונג
צושטעלן באַטייַטיק אינפֿאָרמאַציע דורך OPCUA אָדער 485 אָדער העכער-לעוועל ווייכווארג צו פאַרשטיין אינפאָרמאַטיזאַציע קאָ-קאָנעקשאַן מיט באַניצער ויסריכט, אַרייַנגערעכנט אָבער נישט לימיטעד צו:
עקוויפּמענט אָפּעראַציע דאַטן (גיכקייט, פיטער קראַפט, געצייַג נאָמען, געצייַג האָלדער לענג, שפּינדל קראַפט ווערט, פּראָגראַם נאָמען און ווערסיע, אַלאַרם רעקאָרד, אָפּעראַציע טאַפליע רעקאָרד, פּראָצעס פּאַראַמעטערס פון קאָאָרדינאַט סיסטעם נול אָפסעט, עטק.)
אפאראט נאמען, ווייכווארג ווערסיע, פראגראם נאמען און ווערסיע פון דער יעצטיגער פראגראם וואס לויפט
עקוויפּמענט אַפּערייטינג סטאַטוס (אַרייַנגערעכנט אָבער נישט לימיטעד צו סטאַרטאַפּ נישט ארבעטן, ארבעטן, שאַטדאַון, און שולד סטאַטוס), און קענען צושטעלן עקוויפּמענט דורכפאַל ווארענונג, מאַכט קאַנסאַמשאַן דיטעקשאַן, עטק.
PLC לויף סטאַטוס
לובריקאציע סיסטעם; די מאַשין ניצט גרופע-אומאפהענגיקע אויל-צושטעל טעכנאָלאָגיע
(1) א סעט פון אומאפהענגיקע אויטאמאטישע אויל צושטעל און לובריקאציע סיסטעמען איז אנגענומען פאר X, Y, Z אקס פירער רעלס, פיר שרויף און געשטעל. די שרויף לאגער איז מיט פעט לובריקאציע געשמירט.
(2) די הויפּט שאַפט אויל און גאַז לובריקאַציע/אָטאָמאַטיש דין אויל לובריקאַציע איז אַ טיימינג און קוואַנטיטאַטיוו אָטאָמאַטיש מאָדע, די אַקציע איז אויטאָמאַטיש קאַנטראָולד דורך די נומערישע קאָנטראָל סיסטעם, און קען זיין דיטעקטעד און אַלאַרמד. לובריקאַציע פּאָמפּע בראַנדז זענען אָפּציאָנאַל: SKF אויל-לופט לובריקאַציע/פּראָטאָן אָדער ענלעך בראַנדז
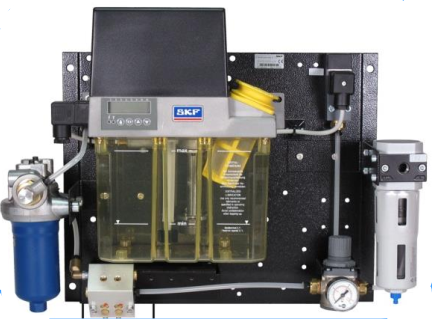
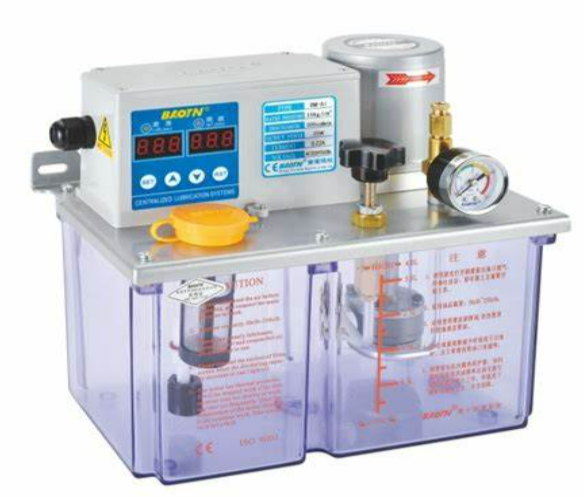
הידראַולישע סיסטעם
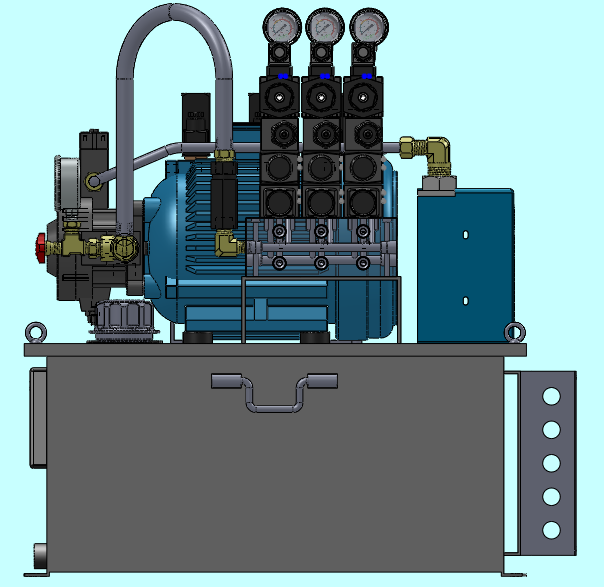
(1) די מאַשין איז אויסגעשטאַט מיט אַן אומאָפּהענגיק הידראַוליש סיסטעם.
(2) די מאַשין געצייַג איז יקוויפּט מיט אַ באַזונדער הידראַוליק פּאָמפּע סטאַנציע, און די הידראַוליק סיסטעם איז יקוויפּט מיט אַ נומער פון זיכערקייַט מאָניטאָרינג דעוויסעס אַזאַ ווי ייל מדרגה אַלאַרם, טעמפּעראַטור אַלאַרם, צוריקפלאָו בלאַקידזש אַלאַרם, און מינימום אַרבעט דרוק אַלאַרם צו ענשור אַז די מאַשין געצייַג אַרבעט אונטער פאַרשידענע זיכער באדינגונגען., פֿאַרבעסערן די זיכערקייַט שוץ פון אָפּערייטערז.
(3) הידראַולישע סטאַנציע סאָרט: באַקאַנט אין לאַנד
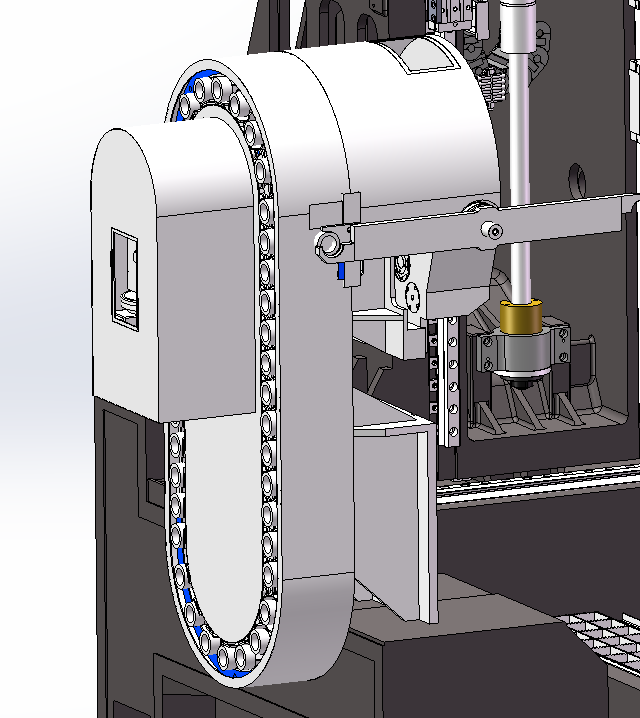
געצייַג זשורנאַל קייט זשורנאַל 40T HSK-A63
געצייַג זשורנאַל בראַנד: טייוואַן-געפֿינאַנצירטע אונטערנעמונג דעסו/אָקאַדאַ אָדער ענלעכע בראַנדז
די דריינאַדזש גרוווז אויף ביידע זייטן און די באַזע זענען ינטעגראַל געגאָסן, און די ליקאַדזש פאַרהיטונג ווירקונג איז גוט;
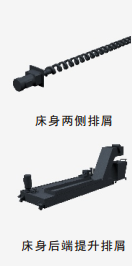
די שפּיראַל טשיפּ קאַנווייערז אויף ביידע זייטן פון די פּראַסעסינג געגנט געשווינד טראַנספּאָרט די אייַזן טשיפּס דזשענערייטאַד דורך הויך-גיכקייַט פּראַסעסינג צו די ליפטינג טשיפּ קאַנווייער, רידוסינג די טערמאַל דעפאָרמאַטיאָן און דעפאָרמאַטיאָן פון די מאַשין געצייַג, און ינשורינג די אַקיעראַסי און פעסטקייַט פון די מאַשין געצייַג;
טעכנישע אינפֿאָרמאַציע
| מאָדעל | NHM-50-P |
| X-אַקס רייזע (דער טיש באַוועגט זיך אַהין און צוריק) | 700 |
| Y-אַקס רייזע (די וואָגן באַוועגט זיך לינקס און רעכטס) | 900 |
| ז-אַקס רייזע (ראַם באַוועגט זיך אַרויף און אַראָפּ) | 780 |
| דיסטאַנץ פֿון שפּינדל ענד פּנים צו אַרבעט טיש | 100-1350 |
| גרייס פון ארבעטס-טיש | 500X500 |
| וואָג קאַפּאַציטעט | 1 |
| שפּינדל מאַקסימום גיכקייט | 15000 |
| הויפּט מאָטאָר מאַכט (רייטאַד) | 15 |
| מאַקסימום טאָרק (רייטאַד) | 72 |
| שפּינדל קאָנוס | HSK-A63 |
| מאַקסימום דריימאָמענט | 2040 |
| מאַקסימום קלאַמפּינג טאָרק | 1320 |
| שווינג ווינקל | ±180°--30° |
| פּאַזישאַנינג אַקיעראַסי | ±5” |
| איבערחזרנדיקייט | ±3.5” |
| פּאַזישאַנינג אַקיעראַסי | ±10” |
| איבערחזרנדיקייט | ±6” |
| X, Y, Z שנעלע דורכפאָר גיכקייט | 24/24/24 |
| X, Y, Z פּאָזיציאָנירונג אַקיעראַסי | ≤0.008 |
| X, Y, Z איבערחזרן פּאַזישאַנינג אַקיעראַסי | ≤0.005 |
נאָרמאַל קאָנפיגוראַציע
| סימענס 840Dsl CNC סיסטעם | דייטשלאנד |
| X, Y, Z פיד סערוואָ מאָטאָרן | סימענס דייטשלאנד |
| XYZ סערוואָ דרייוו | סימענס דייטשלאנד |
| AC סערוואָ שפּינדל מאָטאָר | סימענס דייטשלאנד |
| פינף-אַקס פינף-לינק קאָפּ | שאַנגהאַי |
| באַל שרויף | HIWIN אדער עקוויוואַלענטע מאַרקע |
| לינעאַר ראָללער גייד | HIWIN אדער עקוויוואַלענטע מאַרקע |
| יעדער שאַפט שרויף לאַגער | יאַפּאַן NSK אָדער עקוויוואַלענט מאַרקע |
| קאַפּלינג | טייוואן אדער עקוויוואַלענטע מאַרקע |
| שפּיראַל קאַטער | שאַנגהאַי |
| מאַשין געצייַג גייד רעלס שוץ | שאַנגהאַי |
| אויל פּאָמפּע און צענטראַליזירטע לובריקאַציע סיסטעם | פּראָטאָן אדער SKF אדער עקוויוואַלענט |
| נאָענטקייט סוויטש, צווישן רעליי | אָמראָן/שניידער אָדער עקוויוואַלענט |
| האַנט פּולס גענעראַטאָר | סיסטעם סאַפּלייער באַשטימט פאַבריקאַנט / אָדער עקוויוואַלענט סאָרט |
| שפּינדל | INNA אדער עקוויוואַלענט |
| מאַשין געצייַג גרויס קאַסטינג | שאַנגהאַי |
| מאַשין געצייַג בויגן מעטאַל אויסערלעך שוץ | שאַנגהאַי |
| מאַשין געצייַג אַנקער באָלץ, האָרן גאַנץ שטעלן | שאַנגהאַי |
| הידראַולישע סיסטעם | באַרימט אין כינע |
| אַרבעט ליכט און ווארענונג ליכט | באַרימט אין כינע |
| שפּינדל ראַם באַלאַנס מעקאַניזאַם | באַרימט אין כינע |
| שפּינדל קיל סיסטעם און וואַסער צושטעלן סיסטעם | באַרימט אין כינע |
| געוויינטלעכע וישאַלט מכשירים | באַרימט אין כינע |
| מעכאנישע אינסטרוקציע מאַנואַל |
|
| עלעקטרישע אינסטרוקציע מאַנואַל |
|
| סערטיפיקאציע |
|
| פּאַקינג ליסטע |
|
| עלעקטרישע סכעמאטיק |
|
| סיסטעם אָפּעראַציע מאַנואַל |
|
| סיסטעם וישאַלט מאַנואַל |
|
| סיסטעם פּאַראַמעטער מאַנואַל |
|
| סיסטעם פאַבריק פּאַראַמעטער טאַבעלע |
|
| יסוד צייכענונג | צוגעשטעלט נאכדעם וואס דער קאנטראקט קומט אין קראפט |
| קאָנטראָל קעסטל טעמפּעראַטור רעגולאַטאָר מאַנואַל |
|
א דאנק פאר אייער אויפמערקזאמקייט!
פּראָדוקטן קאַטעגאָריעס
-

VC סעריע הויך רידזשידאַטי CNC מאַשינינג צענטער מיט ...
-

HP סעריע האָריזאָנטאַל מאָווינג קאָלום לינעאַר גייד...
-

HT סעריע האָריזאָנטאַל מאָווינג קאָלום לינעאַר גייד ...
-

VS סעריע פיר-שפּור שווערע דוטי CNC מאַשינינג C ...
-

V סעריע CNC מאַשינינג צענטער מיט הויך רידזשידאַטי
-

X סעריע טאָפּל קאָלום CNC מאַשינינג צענטער
-

האָריזאָנטאַל 5-אַקס CNC מאַשינינג צענטער TKG1600
-

CNC ווערטיקאַל דריי- און מילינג קאָמפּאָסיט צענט...
-

הויך-גיכקייט CNC מאַשינינג צענטער GM סעריע
-

הויך-גיכקייט CNC מילינג GT סעריע
-

צוויי-שפּינדל CNC דרייבאַנק SK32
-

CNC ווערטיקאַל מאַשינינג צענטער RFTV510 פֿאַר ראָד ...