


אַ געלונגענעסי-ען-סי דריי-צענטעראינוועסטירונג פארלאנגט צו אידענטיפיצירן וויכטיגע פאקטארן. סטראטעגישע פלאנירונג פירט די אקווייזישאן. דער גלאבאלער CNC מאשינירונג און דריי-צענטערס מארקעט פראיעקטירט באדייטנדיקן וואוקס, מיט א6.6% קאָמפּאַונד יערלעכער וואוקס ראטע פון 2024 ביז 2030איר הויך-גיך סעגמענט פארזעצט א5.8% CAGR צווישן 2025 און 2035די אויסברייטערונג אונטערשטרייכט די נויטווענדיקייט פון אינפארמירטע באשלוסן.מולטי-פונקציע CNC דרייבאַנק פאַבריקאַנטגיט פארשידענע אָפּציעס. פארשטייןדריי-צענטער פּרעציזיעאיז וויכטיג. קויפער פרעגן אָפט, "וואָס איז דער חילוק צווישן אַ CNC דריי-צענטער און אַ CNC דריי-בענק?" און "ווי צו קלייבן צווישן ווערטיקאַלע און האָריזאָנטאַלע דריי-צענטערס?צען קריטישע באַטראַכטונגען פירן אַן אינפאָרמירט קויפן.
שליסל לעקציעס
- פֿאַרשטיין אייערע פּראָדוקציע באַדערפֿנישן און טייל רעקווייערמענץ. דאָס העלפֿט אײַך אויסקלײַבן די ריכטיקע מאַשין גרייס און מאַכט.
- קוק אויףמאַשין ספּעציפֿיקאַציעסווי שפּינדל מאַכט און מכשירים אָפּציעס. די פֿעיִקייטן ווירקן ווי גוט די מאַשין אַרבעט.
- קאָנטראָלירט די קאָנטראָל סיסטעם און ווייכווארג. זיי מאַכן די מאַשין גרינג צו נוצן און פאַרבינדן מיט אַנדערע סיסטעמען.
- באַטראַכט די מאַשין'ס פּינקטלעכקייט און ווי זי האַנדלט מיט היץ און ווייבריישאַנז. דאָס גאַראַנטירטהויך-קוואַליטעט טיילן.
- טראַכט וועגן די גאַנצע קאָסטן, נישט נאָר די פּרייז. דאָס נעמט אַרײַן לויפֿנדיקע קאָסטן, וישאַלט, און צוקונפֿטיקע ווערט.
פּראָדוקציע באדערפענישן און טייל רעקווייערמענץ פֿאַר דיין CNC דריי-צענטער
אויסקלייבן אסי-ען-סי דריי-צענטערהייבט זיך אָן מיט אַ קלאָרן פארשטאנד פון פּראָדוקציע באדערפענישן און טייל רעקווייערמענץ. די פאַקטאָרן האָבן אַ דירעקטן השפּעה אויף די מאַשין'ס נייטיקע ספּעציפיקאַציעס און מעגלעכקייטן.
טייל גרייס און וואָג קייפּאַבילאַטיז
די פיזישע דימענסיעס און וואָג פון די טיילן וואָס אַ וואָרקשאָפּ פּלאַנירט צו פּראָדוצירן זענען יסודותדיקע באַטראַכטונגען. די קאַפּאַציטעט פון אַ מאַשין מוז אַקאַמאַדירן די גרעסטע און שווערסטע קאָמפּאָנענטן. למשל, CNC דריי-אָפּעראַציעס האַנדלען מיט אַ ברייט קייט פון טייל גרייסן.
| טייל גרייס קאַטעגאָריע | דימענסיעס (מ״מ) | דימענסיעס (אין) |
|---|---|---|
| מינימום | 2×2 | 0.079×0.079 |
| מאַקסימום | 200×500 | 7.9×19.7 |
מאַשין ספּעציפֿיקאַציעס ווי די דיסטאַנס צווישן צענטערס באַשטימען די מאַקסימום טייל לענג, אָפט אַרום 500 מם (19.7 אינטשעס). די סווינג איבער בעט דיקטירט די מאַקסימום טייל דיאַמעטער, טיפּיש אַרום 200 מם (7.9 אינטשעס). קויפער מוזן זיכער מאַכן אַז די אויסדערוויילטע CNC דריי-צענטער קען פיזיש האַלטן און מאַשינען זייערע ציל טיילן.
מאַטעריאַל טיפּן צו פּראָצעסירן
די סארטן מאַטעריאַלן וואָס אַ וואָרקשאָפּ פּראָצעסירט האָט אַ באַטייטנדיקע השפּעה אויף די אויסוואַל פון מאַשינען און מכשירים. פֿאַרשידענע מאַטעריאַלן האָבן פֿאַרשידענע האַרטקייט לעוועלס, וואָס פֿאָדערן ספּעציפֿישע מאַשין-מאַכט און שנייד-מכשירים.
| מאַטעריאַל כאַרדנאַס קאַטעגאָריע | ראָקוועל כאַרדנאַס (HRC) | טיפּישע CNC דרייבאָט טיפּן |
|---|---|---|
| שווער-צו-מאַשין אַלויז | 45–70 האַרט קאַרב | הויך-דריימאָמענט CNC דרייבעכצער |
| מיטל-שווערע אינדוסטריעלע מאַטעריאַלן | 25–45 שעה אכטונג | האָריזאָנטאַלע CNC דרייבענק |
| ווייכע און לייכט באַאַרבעטבאַרע מעטאַלן | <25 HRC | יעדע CNC דרעיבאַנק (אַרייַנגערעכנט איינטריט-לעוועל, בענטשטאָפּ, הויך-גיכקייַט שפּינדל מאשינען) |
נאָרמאַלע CNC מכשירים דערגרייכן בכלל אַ פּראַקטישע גרענעץ בייHRC 40באַאַרבעטן מאַטעריאַלן העכער HRC 50 ריקווייערז אָפט ספּעציאַליזירטע סעטאַפּס, וואָס קענען פאַרדאָפּלען ביידע באַאַרבעטונג צייט און קאָסטן. למשל, טשאַד/אַלוי שטאָל ווי 4140 ווערן סטאַנדאַרד באַאַרבעט ביז HRC 35. זיי ווערן אַרויסרופן העכער HRC 40. ומבאַפלעקט שטאָל ווי 304 זענען עפעקטיוו ביז HRC 30, און ווערן שווערער ווייַטער פון HRC 35. געצייַג שטאָל ווי A2 זענען באַאַרבעטבאַר ביז HRC 45, אָבער ספּעציאַליזירטע סעטאַפּס זענען נייטיק העכער HRC 50. אַלומינום אַלויז בכלל פאָרשטעלן קיין כאַרדנאַס לימיטיישאַנז פֿאַר CNC מאַשינינג.
פּראָדוקציע באַנד און דורכפֿלוס
פּראָדוקציע באַנד און פארלאנגטער דורכפֿלוס באַשטימען די מאַשין'ס גיכקייט, עפֿעקטיווקייט און פּאָטענציעל פֿאַר אויטאָמאַטיזאַציע. הויך-וואָלומען פּראָדוקציע פֿאָדערט שנעלערע ציקל צייטן און פֿאַרלעסלעכע אָפּעראַציע. וואַרשטאַטן וואָס פּראָדוצירן גרויסע קוואַנטיטעטן פֿון טיילן נוצן פֿון פֿעיִקייטן ווי אויטאָמאַטישע באַר פֿידערס און ראָבאָטישע אינטעגראַציע. די צוגעבן מינימיזירן מאַנועלע אריינמישונג און מאַקסאַמיזירן קאָנטינויִערלעכע אָפּעראַציע. פֿאַרקערט, נידעריקער באַנד אָדער פּראָוטאַטייפּ אַרבעט קען נישט דאַרפֿן אַזאַ ברייטע אויטאָמאַטיזאַציע. די מאַשין'ס פֿעיִקייט צו האַלטן קאָנסיסטענטע פּראָדוקציע איבער לאַנגע פּיריאַדס איז קריטיש פֿאַר דערגרייכן פּראָדוקציע צילן.
מאַשין ספּעסיפיקאַציעס און קייפּאַבילאַטיז פון אַ CNC דריי-צענטער
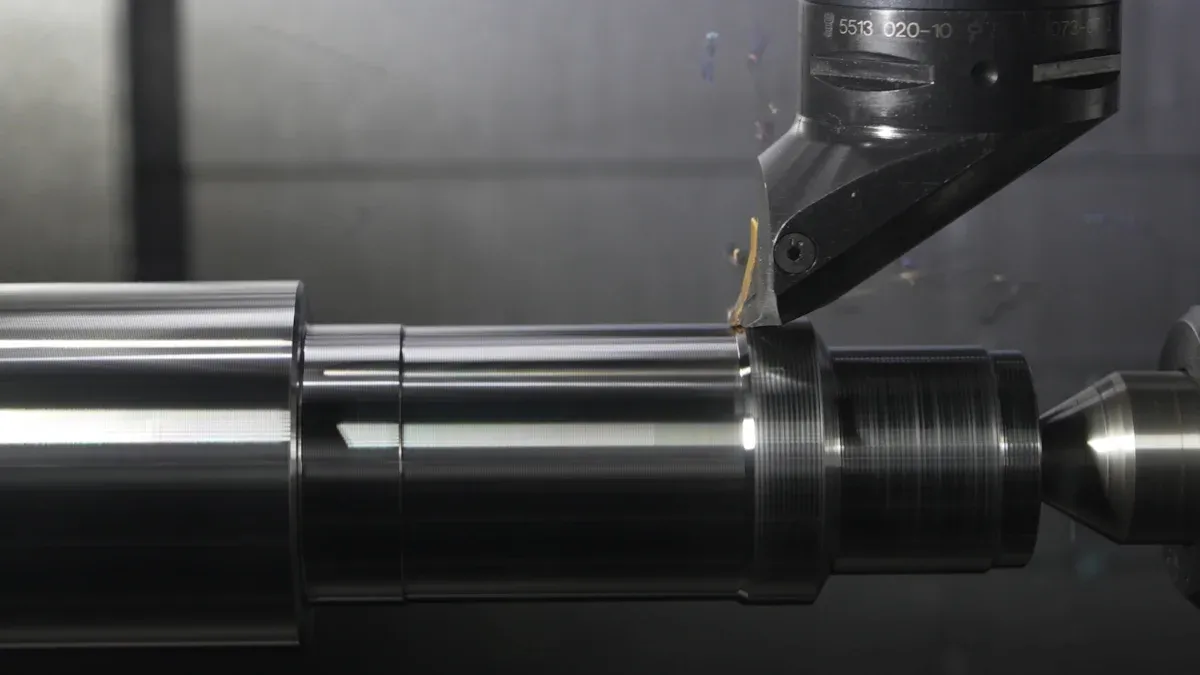
מאַשין ספּעציפֿיקאַציעס און קייפּאַבילאַטיז האָבן אַ דירעקטן השפּעה אויף אַ שאָפּ'ס פיייקייט צו פּראָדוצירן טיילן עפֿעקטיוו און פּינקטלעך. קויפֿער מוזן קערפֿול אָפּשאַצן די טעכנישע אַספּעקטן.
שפּינדל קאָנפיגוראַציע און מאַכט
די שפּינדל איז דאָס האַרץ פֿון יעדער דריי־אָפּעראַציע. איר קאָנפֿיגוראַציע און קראַפֿט באַשטימען די מאַשין'ס שנייד־פֿעיִקייט. די שפּינדל־געשווינדיקייט, געמאָסטן אין רעוואָלוציעס פּער מינוט (RPM), באַשטימט ווי שנעל די ווערקפּיס דרייט זיך. הויכע RPMs זענען קריטיש פֿאַר קלענערע דיאַמעטערס און ווייכערע מאַטעריאַלן. די שפּינדל־דריימאָמענט, די ראָטאַציאָנעלע קראַפֿט, איז וויכטיק פֿאַר באַאַרבעטן גרעסערע דיאַמעטערס און האַרטערע מאַטעריאַלן. אַ שטאַרקע שפּינדל גאַראַנטירט עפֿעקטיווע מאַטעריאַל־אַרויסנעמונג און רעדוצירט ציקל־צייטן. וואַרשטאַטן מוזן צופּאַסן די שפּינדל־ספּעציפֿיקאַציעס צו זייערע טיפּישע טייל־גרייסן און מאַטעריאַל־טיפּן.
טורעם און טולינג אָפּציעס
דער טורעם האַלט די שנייד-געצייג און פּרעזענטירט זיי צום ווערקפּיס. זײַן פּלאַן האָט אַ באַדײַטנדיקן השפּעה אויף די ווערסאַטילאַטי און עפֿעקטיווקייט פֿון מאַשינינג. טורעמס קומען אין פֿאַרשידענע קאָנפֿיגוראַציעס, ווי VDI (אַסאָציאַציע פֿון דײַטשע אינזשענירן) אָדער BMT (באַזע-מאָונטעד געצייג), יעדער אָפֿערט אַנדערע שטייפֿקייט און געצייג-האַלטנדיקע מעגלעכקייטן. די צאָל געצייג-סטאַנציעס אויף דעם טורעם באַשטימט וויפֿל פֿאַרשידענע געצייג די מאַשין קען צוקומען אָן מאַנועלע אײַנגריפֿן. מער געצייג-סטאַנציעס דערמעגלעכן קאָמפּלעקסע אָפּעראַציעס אין איין סעטאַפּ, מינימיזירנדיק דאַונטיים פֿאַר געצייג-וועקסלען.
אַקס קאָנפיגוראַציע און לייוו טולינג
אַקס קאָנפיגוראַציע דעפינירט די מאַשין'ס באַוועגונג קייפּאַבילאַטיז. א גרונטלעכע 2-אַקס דרייבענקל פירט אויס דריי אָפּעראַציעס צוזאמען די X און Z אַקסעס. מער אַוואַנסירטע מאַשינען, ווי אַ מולטי-אַקס.סי-ען-סי דריי-צענטער, פאָרשלאָגן נאָך אַקסעס, אַזאַ ווי אַ Y-אַקס פֿאַר נישט-צענטער דרילינג אָדער מילינג. לעבעדיקע מכשירים איז אַ באַדייטנדיקע פֿאַרבעסערונג פֿאַר אַ CNC דריי-צענטער. עס אַלאַוז די מאַשין צו דורכפירן מילינג, דרילינג און טאַפּינג אַפּעריישאַנז אָן אַריבערפירן דעם טייל צו אַן אַנדער מאַשין. לעבעדיקע מכשירים פאָרשלאָגןגרעסערע פּלאַן בייגיקייט פֿאַר פּרעציזיע-מאַשינד טיילןעס ערמעגליכט מער קאָמפּליצירטע מאַשינינג פּראָצעסן אין איין לויף, וואָס פֿאַרפּשוטערט די סעטאַפּ און רעדוצירט אַרבעט. די מעגלעכקייט פֿאַרבעסערט די אַקיעראַסי און איבערחזרנדיקייט דורך מינימיזירן אומנייטיקע סעטאַפּ פּראָצעדורן. שאַפּס דערגרייכןשנעלערע פאַבריקאַציע צוליב אַוואַנסירטע גירז און לאַגערןלעבעדיקע מכשיריםבאַוואָרנט דעם דאַטום, וואָס גייט אָפט פאַרלוירן ווען מען באַוועגט מאַטעריאַל צווישן מאַשינען, שפּאָרנדיק צייט. עס דערמעגלעכט אויך פילע מילינג פּראָצעסן גלייך אויף דער דרעיבאַנק, אַזאַ ווי ראַונדינג קאַנט אָדער צולייגן אַקסיאַל / ראַדיאַל פֿעיִקייטן. דאָס עלימינירט די נויטווענדיקייט צו אַריבערפירן טיילן צו אַ CNC מיל.
קאָנטראָל סיסטעם און ווייכווארג פֿאַר דיין CNC דריי-צענטער
די קאָנטראָל סיסטעם און ווייכווארג פאָרמען דעם מוח פון יעדער מאָדערנער מאַשין געצייַג. זיי באַשטימען ווי אָפּעראַטאָרן ינטעראַקט מיט די ויסריכט און ווי די מאַשין דורכפירט קאָמפּלעקסע אַפּעריישאַנז. אויסקלייבן די ריכטיקע קאָנטראָל סיסטעם גאַראַנטירט עפעקטיוו פּראָגראַממינג, פאַרלאָזלעך אָפּעראַציע, און גלאַט ינטאַגריישאַן אין אַ פאַבריקאַציע סביבה.
CNC קאָנטראָל בראַנד און פֿעיִקייטן
די אויסוואל פון אַ CNC קאָנטראָלבראַנדהאט א באַדייטנדיקן איינפלוס אויף די פאָרשטעלונג פון די מאַשין און די באַניצער דערפאַרונג. פֿאַרשידענע פאַבריקאַנטן פאָרשלאָגן באַזונדערע מעלות, צוגעפּאַסט צו פֿאַרשידענע פּראָדוקציע באַדערפֿנישן.
| בראַנד | שליסל דריי-צענטער פּראָדוקטן | שליסל פֿעיִקייטן פֿאַר דריי-צענטערס |
|---|---|---|
| האַאַס אויטאָמאַציע | Haas ST סעריע CNC דרייבענק | באַניצער-פרייַנדלעך אינטערפייסיז, הויך טאָרק, שטרענג קאַנסטראַקשאַן, געווער, פאַרלאָזלעכקייט, אַפאָרדאַבאַל פּרייסינג. |
| ד.מ.ג. מאָרי | NLX סעריע אוניווערסאַלע דריי-צענטערס | הויך רידזשידאַטי, פעסטקייט, פּרעציזיע, אינטעגרירטע אויטאָמאַציע לייזונגען, דידזשיטאַליזאַציע, אינדוסטריע 4.0 גרייטקייט. |
| מאַזאַק | INTEGREX סעריע מולטי-טאַסקינג מאשינען | קאָמבינירט דרייען, פרעסן, דרילן, טאַפּינג; ידעאַל פֿאַר קאָמפּלעקסע טיילן; iSMART פֿאַבריק קאָנצעפּט (IoT אינטעגראַציע), ברייט סערוויס און שטיצע. |
| אָקומאַ | LB סעריע CNC דרייבענק | קראַפט, פּינקטלעכקייט, ווערסאַטילאַטי, טערמאָ-פריינדלעך קאָנצעפּט (טערמישע פעסטקייט), אָפֿן-אַרכיטעקטור OSP-P קאָנטראָל סיסטעם (קאַסטאַמייזיישאַן, ווייכווארג אינטעגראַציע). |
| דאָסאַן/די-ען סאַלושאַנז | סי-ען-סי דרייבענק | פּרעציזיע דריי-אָפּעראַציעס, מולטי-אַקס קייפּאַבילאַטיז, הויך שפּינדל גיכקייטן, אַוואַנסירטע קאָנטראָל סיסטעמען. |
יעדע בראַנד גיט אייגענאַרטיקע פֿעיִקייטן. Haas Automation פֿאָקוסירט אויף באַניצער-פֿרײַנדלעכקייט און צוטריטלעכקייט. DMG Mori שטעלט דעם טראָפּ אויף שטייפקייט און אינדוסטריע 4.0 גרייטקייט. Mazak אָפֿערט מולטי-טאַסקינג קייפּאַבילאַטיז פֿאַר קאָמפּלעקסע טיילן. Okuma גיט טערמישע סטאַביליטעט און אָפֿענע-אַרכיטעקטור קאָנטראָלן. Doosan/DN Solutions גיט פּרעציזיע און מולטי-אַקס פֿונקציאָנאַליטעט.
פּראָגראַמירן און באַניצער צובינד
אן אינטואיטיווע פראגראמירן אינטערפייס פארפּשוטעט מאשין אויפשטעלן און אפעראציע. אפעראטארן דארפן א סיסטעם וואס ערמעגליכט עפעקטיווע דזשי-קאוד פראגראמירן אדער קאנווערסאציאנעלע פראגראמירן, לויט זייער בקיאקייט לעוועל און די קאמפלעקסיטעט פון די טיילן. א גוט-געפלאנטע באניצער אינטערפייס פארקלענערט טרענירונג צייט און מינימיזירט ערראָרס. עס פארבעסערט אויך פראדוקטיוויטעט דורך מאכן פראגראם שאפן און מאדיפיקאציע גרינג.
אינטעגראַציע מיט עקזיסטירנדיקע סיסטעמען
א גלאטן אינטעגראציע מיט עקזיסטירנדע פאבריקאציע אויספיר סיסטעמען (MES) אדער ענטערפרייז רעסורס פלאנירונג (ERP) סיסטעמען איז קריטיש פאר מאדערנע געשעפטן. די קאנעקטיוויטי ערמעגליכט רעאל-צייט דאטן אויסטויש, פארבעסערנדיג פראדוקציע מאניטארינג און אלגעמיינע עפעקטיווקייט.געלונגענע אינטעגראַציע פארלאנגט קערפֿולע פּלאַנירונג.
- גרינטלעך אויסמאפן פראצעסן איידער דידזשיטאליזירן כדי צו פארמיידן אויטאמאטישע אינעפעקטיווקייטן.
- הייבט אן קליין מיט א פּילאָט פּראָיעקט צו באַגרענעצן ריזיקע און לערנען זיך פון דערפאַרונג.
- פֿאַר קאָמפּאַניעס מיט מאָדערנע מאַשינערי, אָנהייבן מיט מאַשין קאָנעקטיוויטי און OEE (Overall Equipment Effectiveness) מאָניטאָרינג צו באַקומען רעאַל-צייט ינסייץ פֿאַר אָפּטימיזאַציע.
- דערקענען אַז MES אימפּלעמענטאַציע ענדערט ווי מענטשן אַרבעטן און ריקווייערז קערפֿולע גיידאַנס.
- באַטייליקן דאָס קאָלעקטיוו פֿון אָנהייב, דערקלערנדיק די נויטווענדיקייט און בענעפֿיטן.
- אינוועסטירן אין טרענירונג צו זיכער מאכן אז יעדער פארשטייט די נייע סיסטעמען.
- באַשטימען 'דיגיטאַלע טשאַמפּיאָנס' צו צושטעלן עקסטרע שטיצע און טריינינג צו קאָלעגן.
די פּראַקטיקעס ענשור אַ גלאַט יבערגאַנג און מאַקסאַמייז די בענעפיץ פון אַ פארבונדענע פאַבריקאַציע סביבה.
גענויקייט און פּרעציזיע פון די סי-ען-סי דריי-צענטער

דערגרייכן הויך-קוואַליטעט טיילן קאָנסיסטענטלי דעפּענדס שטאַרק אויף אַ מאַשין ס אַקיעראַסי און פּרעציזיע. די אַטריביוטן האָבן אַ דירעקטן השפּעה אויף טייל קאָנפאָרמאַטי און קוילעלדיק פּראָדוקציע עפעקטיווקייַט.
איבערחזרנדיקייט און פאזיציאנעלע גענויקייט
איבערחזרנדיקייט באציט זיך צו א מאשינען'ס מעגלעכקייט צו צוריקקומען צו א פראגראמירטע פאזיציע קאנסיסטענט.פּאָזיציאָנעלע אַקיעראַסיבאַשרײַבט ווי נאָענט די מאַשין קען דערגרייכן אַ ציל פּאָזיציע. ביידע זענען קריטיש פֿאַר פּראָדוצירן אידענטישע טיילן אין ענגע טאָלעראַנסן. אַ מאַשין מיט הויך ריפּיטאַביליטי ענשורז אַז יעדער טייל פּאַסט צו די לעצטע, מינאַמייזינג אָפּפאַל און ריווערק. הויך פּאַזישאַנאַל אַקיעראַסי מיטל אַז די מאַשין שטעלט מכשירים פּונקט ווו פּראָגראַמירט, וואָס איז יקערדיק פֿאַר קאָמפּלעקס געאָמעטריעס און קריטיש דימענסיעס. מאַניאַפאַקטשערערז אָפט צושטעלן די ספּעסאַפאַקיישאַנז, און קויפערס מוזן ענשור אַז זיי טרעפן זייער פּראָדוקציע רעקווירעמענץ.
טערמישע פעסטקייט באַטראַכטונגען
טעמפּעראַטור פלוקטואַציעס האָבן אַ באַטייטיק השפּעה אויף די אַקיעראַסי פון דער מאַשין. ווען מאַשין קאָמפּאָנענטן ווערן הייס בעת אָפּעראַציע, יקספּאַנדירן זיי, וואָס פאַראורזאַכט דימענסיאָנעלע ענדערונגען. די טערמישע יקספּאַנשאַן קען פירן צו אומפּינקטלעכקייטן אין באַאַרבעטע טיילן. עפעקטיווע סטראַטעגיעס פֿאַרמינדערן די ווירקונגען. וואַרשטאַטןהאַלטן קאָנטראָלירטע טעמפּעראַטור סעטטינגס אין מאַשינינג געביטן, אָפט איזאָלירן דעם פּלאַץ און ניצן סאָפיסטיקירטע HVAC סיסטעמען.אַוואַנסירטע קיל סיסטעמען און אָפּטימיזירטע דריי פּאַראַמעטערס מינאַמייז היץ דזשענעריישאַןבעת מאַשינינג. עטלעכע סיסטעמען נוצן אַוואַנסירטע אַלגעריטמען צו פאָרויסזאָגן און קאָריגירן טערמישע ערראָרס אין פאַקטישער צייט מיט טעמפּעראַטור סענסאָרן און קאָמפּענסאַציע מאָדעלן. למשל, אַן אַעראָספּייס פירמע האט דערגרייכט ±0.01 מם פּינקטלעכקייט אויף ינקאָנעל דיסקס מיט קריאָגעניק קאָאָלינג, בשעת אַ קראַנקשאַפט פאַבריקאַנט האט געהאלטן טיילן אין 0.05 מם טאָלעראַנסעס מיט נאָרמאַל קאָאָלינג.
ווייבריישאַן דאַמפּאַנינג מעקאַניזמען
וויבראַציעס בעת מאַשינינג צעשטערן די ייבערפלאַך ענדיקונג, רעדוצירן די לעבן פון מכשירים, און קאָמפּראָמיטירן די אַקיעראַסי פון די טיילן. עפעקטיווע וויבראַציע דעמפּאַנינג מעקאַניזמען זענען דעריבער קריטיש וויכטיק.ניצן געצייַג האָלדערס מיט פּנים און טאַפּער קאָנטאַקט באַדייטנד פֿאַרבעסערט די רידזשידאַטיאון רעדוצירט קלאַטער. הויך-פּרעציציע און הויך-קלאַמפּינג קראַפט אַרבעט-האַלטן עלימינירט טייל ווייבריישאַן. אַדזשאַסטינג מאַשינינג ספּידז און פידז צו סטאַבילע זאָנעס אויף די לאָוב דיאַגראַמע קען אויך עלימינירן קלאַטער. דאָס ינוואַלווז קערפאַלי פאַרוואַלטונג פון טשיפּ מאַסע בשעת ינקריסינג אָדער דיקריסינג גיכקייַט. ניצן דיקער געצייַג שאַנגקס אָדער רעדוצירן געצייַג פאַרלענגערונג פון די סיקיורד סוף ינקריסיז סטיפנאַס, רעדוצירט דיפלעקשאַן, און שיפט ווייבריישאַן אָפטקייַט צו מער סטאַבילע זאָנעס.אַנטי-ווייבריישאַן דאַמפּינג געצייַג כאַנדאַלז, דיזיינד מיט פארגעשריטענע מאַטעריאַלן, אַבזאָרבירן און צעשפּרייטן ווייבריישאַנז, פאַרהיטן אַריבערפירן פון די געצייַג צו די ווערקפּיס.
פֿוסאָפּדרוק און קראָם־פּלאַץ פֿאַרן CNC דריי־צענטער
דער פיזישער פּלאַץ וואָס איז פאַראַן אין אַ פאַבריקאַציע פאַבריק האָט אַ באַדייטנדיקן השפּעה אויף דער אויסוואַל פון מאַשינען. די געשעפטן מוזן קערפֿול באַטראַכטן דעם פֿוסשטאַפּל פֿון אַ מאַשין און די אַרומיקע באַדערפֿנישן. די פּלאַנירונג גאַראַנטירט עפֿעקטיווע אָפּעראַציע און אַ זיכערע אַרבעטס־סביבה.
מאַשין דימענסיעס און אויסלייג
די פאַקטישע דימענסיעס פון דער מאַשין אַליין זענען אַ הויפּט זאָרג. פאַבריקאַנטן צושטעלן דעטאַלירטע ספּעציפיקאַציעס וועגן לענג, ברייט און הייך. שאַפּס מוזן זיכער מאַכן אַז די אויסדערוויילטע מאַשין פּאַסט אין דעם באַשטימטן געגנט. דערצו, די אויסלייג מוז אַקאַמאַדירן פּעריפערישע ויסריכט, אַזאַ ווי טשיפּ קאַנווייערז, קילער טאַנקען און עלעקטרישע קאַבינעטן. אַן אָפּטימאַלע אויסלייג פאַסילאַטייץ וואָרקפלאָו און פאַרהיט פלאַשעס.
צוטריטלעכקייט פֿאַר וישאַלט
גענוג פּלאַץ אַרום דער מאַשין איז קריטיש פֿאַר רוטינע וישאַלט און רעפּאַראַציעס. טעכניקער דאַרפֿן קלאָרן צוטריט צו אַלע זייטן פֿון דער מאַשין פֿאַר דורכקוקן, טיילן אויסטוישן און פּראָבלעם לייזונג. ענגע פּלעצער קענען פֿאַרלענגערן וישאַלט צייטן און פֿאַרגרעסערן זיכערהייט ריזיקעס. פּלאַנירן פֿאַר וישאַלט צוטריט פֿון אָנהייב פֿאַרפּשוטערט צוקונפֿטיקע סערוויס אָפּעראַציעס.
מאַטעריאַל האַנדלינג פּלאַץ רעקווייערמענץ
עפעקטיווע מאַטעריאַל האַנדלינג אַרום דער מאַשין האָט אַ דירעקטע השפּעה אויף פּראָדוקטיוויטעט און זיכערקייט. וואַרשטאַטן דאַרפן גענוג פּלאַץ פֿאַר לאָדן רוי מאַטעריאַלן און אַראָפּלאָדן פאַרטיקע טיילן. א מינימום פון36 אינטשעס (3 פֿיס)דינט אָפט ווי אַ באַזע פֿאַר קלאָרע וועגן. פֿאַר גרעסערע אָדער לענגערע טיילן, רעקאָמענדירן שאַפּס 7 ביז 8 פֿיס פון ווייַטקייט. דאָס אַקאַמאַדירט מכשירים, מכשירים קעסטלעך, פּאַלעטן און וואָגן, פאַרהיטנדיק אַקסאַדענטאַל קאָנטאַקט מיט קאָנטראָלס. איין באַניצער האט ספּאַסיפיקלי צוגעטיילט 10 פֿיס צווישן אַ דרייבאַנק און אַ מיל צו מאַקסאַמייז פּלאַץ און פאַסילאַטייט די נוצן פון אַ דזשיב קראַן פֿאַר לאָודינג טיילן. באַטראַכטונג פֿאַר אָפּעראַטאָר באַוועגונג, ספּעציעל פֿאַר גרעסערע מענטשן, סאַגדזשעסץ אַ מינימום פון 6 פֿיס. לאָזן פּלאַץ פֿאַר ויסריכט ווי שטייַף וואָגן צו טוישן שווערע פיקסטשורז קען דאַרפן 7 ביז 8 פֿיס. שאַפּס מוזן אויך נעמען אין חשבון די באַזייַטיקונג פון קילאַנט טאַנקס. זיי מוזן ענשור אַז די טשאַק פון די דרייבאַנק איז נישט אין שורה מיט ווו אַן אָפּעראַטאָר קען שטיין ביי אַ שכנותדיק מאַשין פֿאַר זיכערקייַט.
בודזשעט און גאַנץ קאָסטן פון אָונערשיפּ פֿאַר אַ CNC דריי-צענטער
אן אויספירלעכע בודזשעט אנאליז גייט ווייטער ווי דער ערשטער קויף פרייז. עס נעמט אריין אלע קאסטן פארבונדן מיטן באזיצן און אפערירן די מאשין איבער איר לעבנס-צייט. די גאנצע קאסט פון באזיצערשאפט (TCO) גיט א מער גענויע פינאנציעלע בילד.
ערשטע קויפן פרייז
דער ערשטער קויף־פּרייז רעפּרעזענטירט די פאָראויס־אינוועסטירונג פֿאַר אַ מאַשין. די קאָסטן ווערייִרט באַדייטנד באַזירט אויף דער מאַשין'ס קלאַס, פֿעיִקייטן און מעגלעכקייטן. קויפער מוזן צופּאַסן זייער בודזשעט צו זייערע פּראָדוקציע־באַדערפֿנישן.
| CNC דרייב מאַשין קלאַס | ערשטע קויפן פרייז קייט |
|---|---|
| בענטשטאָפּ סי-ען-סי דרייבענק | $5,000 – $20,000 |
| מיטל-קייט פּראָדוקציע דרייבאַנק | $30,000 – $100,000 |
| מולטי-שפּינדל אָדער שווייצער-טיפּ CNC דרייבאַנק | $100,000 – $300,000+ |
די ציפערן אילוסטרירן דעם ברייטן ספּעקטרום פון פאַראַן אָפּציעס. די ספּעציפֿישע באדערפענישן פון אַ קראָם באַשטימען דעם פּאַסיקן ינוועסטמענט לעוועל.
אפערירן קאסטן און עפעקטיווקייט
אפעראציע קאסטן נעמען איין אנגייענדע אויסגאבן ווייטער פון דעם ערשטן קויפן. די נעמען איין ענערגיע קאנסומאציע, געצייג, אויפהאלטונג, און ארבעט. אן עפעקטיווע מאשין מינימיזירט די איבערחזרנדיקע קאסטן. מאדערנע מאשינען האבן אפט ענערגיע-שפארנדיקע קאמפאנענטן, וואס פארקלענערט עלעקטריע רעכענונגען. הויך-קוואליטעט געצייג האלט לענגער, פארקלענערט אויסטויש אָפטקייט. רעגולערע אויפהאלטונג פארמיידט טייערע צוזאמענברוכן און פארלענגערט די לעבן פון דער מאשין. עפעקטיווע אפעראציע פארקלענערט אויך ארבעט שעה פער טייל, וואס פארקלענערט נאך מער די גאנצע אויסגאבן.
ווידערפארקויף ווערט און דעפּרעסיאַציע
מאשינען פארלירן זייער ווערט מיט דער צייט, וואס מיינט אז זייער ווערט פארקלענערט זיך. אבער, עטלעכע מאשינען האלטן זייער ווערט בעסער ווי אנדערע. פאקטארן וואס האבן אן איינפלוס אויף ווידער-פארקויף ווערט זענען די רעפוטאציע פונעם פאבריקאנט, די מאשינען'ס אויפהאלטונג געשיכטע, און איר טעכנאלאגישע רעלאוואנץ. אינוועסטירן אין א גוט-אנגעצייכנטן בראנד מיט א שטארקן סערוויס נעץ פירט אפט צו א בעסערן ווידער-פארקויף ווערט. געהעריגע אויפהאלטונג באווארנט אויך די מאשינען'ס צושטאנד, מאכנדיג עס מער אטראקטיוו פאר צוקונפטיגע קויפער. קויפער זאלן באטראכטן דעם לאנג-טערמין ווערט און מעגליכע פארקלענערונג ווען זיי מאכן זייער אינוועסטמענט באשלוס.
סערוויס און שטיצע פֿאַר דיין CNC דריי־צענטער
עפעקטיווע סערוויס און שטיצע זענען פון העכסטער וויכטיקייט פאר מאקסימיזירן מאשין אפטיים און זיכער מאכן לאנג-טערמין פראדוקטיוויטעט. קויפער מוזן אפשאצן א פאבריקאנט'ס מחויבות צו קאסטומער צופרידנהייט און די פארהאן לאקאלע הילף.
פאַבריקאַנט רעפּוטאַציע און רילייאַבילאַטי
א פאבריקאנט'ס רעפוטאציע פאר צוטרוי האט א דירעקטע השפעה אויף א מאשינס לאנג-טערמין פערפארמאנס און א ווארקשאפ'ס אפעראציאנעלע קאנטינעואיטעט. פירמעס מיט א שטארקע רעקארד צושטעלן אפט העכערע פראדוקטן און שטיצע. למשל, DMG MORI בארימט זיך מיט א 95% קאסטומער ריטענשאן ראטע, וואס ווייזט אויף הויכע צופרידנהייט. Haas Automation פארדינט צוטרוי פון איבער 10,000 אמעריקאנער ווארקשאפס צוליב זיין צוטרוי און גרינגקייט פון באנוץ. Hermle דערגרייכט אויך מער ווי 95% קאסטומער צופרידנהייט. די מעטריקס אונטערשטרייכן פאבריקאנטן וואס צושטעלן קאנסיסטאנטלי צוטרוי-פולע מאשינעריי און אויסגעצייכנטע נאך-קויף זארג.
לאקאלע סערוויס פארפֿיגבארקייט
לאקאלע סערוויס פארהאן איז קריטיש וויכטיג צו מינימיזירן טייערע פראדוקציע פארשפעטיגונגען. שנעלע רעאקציע צייטן פון טעכניקער זיכערן אז מאשינען קומען צוריק צו אפעראציע שנעל.
| פּריאָריטעט לעוועל | רעאַקציע צייט (טיפּיש) |
|---|---|
| פּריאָריטעט 1 (קריטיש) | 2-4 שעה |
| פּריאָריטעט 2 (הויך) | 4-8 שעה |
| פּריאָריטעט 3 (מיטל) | נעקסטער ארבעטס טאג |
| פּריאָריטעט 4 (נידעריק) | 2-5 געשעפט טעג |
מאַנופאַקטורינג פאַסילאַטיז מיט פּראָדוקציע ליניע אָפּהענגיקייטן דאַרפן אָפט 24/7 קאַווערידזש מיט גאַראַנטירטע 2-שעה רעאַקציע צייטן. מעטאָדס מאַשין שטעלט דעם טראָפּ אויף שנעלע רעאַקציע צייטן פֿאַר סערוויס, און אָפֿערט 24/7 לייוו טעכנישע שטיצע דורך אַ יו. עס.-באַזירט אַגענט רוף צענטער. ערפאַרענע טעכניקער זענען סטאַציאָנירט אין רעגיאָנאַלע אָפֿיסעס איבער צפון אַמעריקע. אָבער, סערוויס קוואַליטעט קען זיין אַנדערש. איין באַניצער האָט געמאָלדן אַ 9-טאָג וואַרטן פֿאַר אַ גאַרטל פאַרבייַט פֿון אַ רעפּאַראַטור פירמע. אַן אַנדער באַניצער האָט דערמאָנט אַז זיי באַקומען כּמעט שטענדיק נעקסטן טאָג סערוויס פֿאַר זייערע האַאַס, מאַזאַק און מאָרי מאַשינען, אפילו ווען זיי געפֿינען זיך עטלעכע שעה אַוועק.
וואָראַנטי און טעכנישע שטיצע
פֿאַרשטיין די וואָראַנטי און פֿאַראַן טעכנישע שטיצע באַשיצט אַן אינוועסטירונג. נאָרמאַלע וואָראַנטי פּעריאָדן פֿאַר נײַע מאַשינען גייען טיפּיש פֿון איין ביז דרײַ יאָר, ווערייִרנדיק לויטן פאַבריקאַנט און מאָדעל. די וואָראַנטיז דעקן בכלל חסרונות אין מאַטעריאַלן און אַרבעט, אָפֿט אַרײַנגערעכנט טיילן און אַרבעט, פאָרשטעלונג גאַראַנטיעס, און צוטריט צו טעכנישע שטיצע. פֿאַרלענגערטע וואָראַנטי אָפּציעס זענען אָפֿט פֿאַראַן צו קויפֿן. עס איז קריטיש צו פֿאַרשטיין די ספּעציפֿישע באַדינגונגען, אַרײַנגערעכנט וואָס די וואָראַנטי דעקט און וואָס זי שליסט אויס. שליסל שטיצע אָפֿערס אַרײַננעמען:
- צוטריט צו קוואַליפֿיצירטע טעכנישע שטיצע און שנעלע סערוויס.
- ארייננעמען ווייכווארג דערהייַנטיקונגען און שטיצע צו האַלטן די מאַשין אַקטועל און עפֿעקטיוו.
- מעגלעכקייט פון סערוויס און רעפּאַראַציעס אויף אָרט צו מינאַמיזירן דאַונטיים.
אויטאָמאַציע און צוקונפֿטיקע יקספּאַנשאַן מיט אַ CNC דריי-צענטער
באַטראַכטן אויטאָמאַציע און צוקונפֿטיקע יקספּאַנשאַן מעגלעכקייטן איז וויכטיק ווען מען קויפט אַ מאַשין. די פֿעיִקייטן ענשור אַז אַ שאָפּס ינוועסטמענט בלייבט באַטייַטיק און פּראָדוקטיוו פֿאַר יאָרן. זיי לאָזן געשעפטן זיך צופּאַסן צו ענדערונגען אין פּראָדוקציע פאָדערונגען און טעקנאַלאַדזשיקאַלע פֿאָרשריטן.
ראָבאָטישע אינטעגראַציע פּאָטענציעל
ראָבאָטישע אינטעגראַציע פֿאַרשטאַרקט באַדייטנד פּראָדוקטיוויטעט און עפֿעקטיוויטעט. ראָבאָטן דערגרייכן±0.05 מם ריפּיטאַביליטי, ערמעגליכן 24/7 פּראָדוקציע און פאַרגרעסערן מאַשין נוצן מיט 30%. זעקס-אַקס ראָבאָטן מיט ספּעשאַלייזד גריפּערז שעפּן אַרויף צו 80 קג לאָודז. זיי אַרבעטן 2-2.5 מאָל שנעלער ווי מאַנואַל מעטהאָדס. דאָס ראַדוסאַז לאָודינג און אַנלאָודינג צייט מיט אַרויף צו 60%. אַוואַנסירטע CNC וועַלדינג ראָבאָטן צושטעלן ±0.1 מם אַקיעראַסי. זיי רעדוצירן דעפעקט ראַטעס מיט 40-50% און פאַרגרעסערן פּראָדוקציע גיכקייַט מיט 30-35%. ראָבאָטן מיט וויזשאַן סיסטעמען דורכפירן פּינטלעכע אַסעמבלי מיט ±0.02 מם ריפּיטאַביליטי. זיי רעדוצירן סעטאַפּ צייט מיט אַרויף צו 70% דורך פלעקסאַבאַל פיקסטשערז. ראָבאָטישע אָטאַמאַציע פֿאַר מאַטעריאַל לאָודינג, געצייַג ענדערונגען, און טייל אַנלאָודינג קענען פאַרגרעסערן ויסריכט נוצן פון 52% צו איבער 82%. דאָס רעפּרעזענטירט אַ 30% פֿאַרבעסערונג. ינטאַגריישאַן מיט CNC מאשינען קענען פאַרקלענערן דורכשניטלעך ציקל צייט פּער טייל מיט 25%. דאָס פירט צו באַטייטיק פּראָדוקטיוויטי גיינז. קאָנסיסטענט, טעות-פֿרייַ טייל האַנדלינג און אָטאַמייטיד וועראַפאַקיישאַן רעדוצירן אָפּפאַל ראַטעס מיט בעערעך 8%. ראָבאָטן אויך שעפּן ריפּעטיטיוו, פיזיקלי פאָדערן, און געפערלעך טאַסקס. דאָס באַפרייט מענטשלעך אַרבעטער פֿאַר מער קאָמפּלעקס ראָלעס אוןפֿאַרבעסערט די זיכערהייט אויף דער אַרבעטספּלאַץ.
באַר פידער קאָמפּאַטאַביליטי
שטאַנגען-פידער קאָמפּאַטיביליטי איז נאָך אַ שליסל אַספּעקט פון אויטאָמאַטיזאַציע. אַ שטאַנגען-פידער צושטעלט אויטאָמאַטיש רוי מאַטעריאַל צו דער מאַשין. דאָס ערמעגליכט קאָנטינויִערלעך, אָן השגחה אָפּעראַציע פֿאַר פֿאַרלענגערטע פּיריאַדן. שאַפּס קענען לויפן פּראָדוקציע איבער נאַכט אָדער בעשאַס נישט-אַרבעט שעה. דאָס מאַקסאַמייז מאַשין נוצן און דורכפֿלוס. שטאַנגען-פידערס רעדוצירן אַרבעט קאָסטן דורך עלימינירן די נויט פֿאַר מאַנועל מאַטעריאַל לאָודינג. זיי אויך ענשור קאָנסיסטענט טייל קוואַליטעט דורך מיינטיינינג אַ קעסיידערדיק מאַטעריאַל לויפן.
מאָדולאַר פּלאַן פֿאַר אַפּגריידז
מאָדולאַרע פּלאַן פּרינציפּן ערמעגלעכן צוקונפֿטיקע אַפּגרעידס. דאָס מאַכט די ספּעציאַליזירטע מאַשינעןצוקונפֿט-זיכערמאָדולאַרע דיזיינס ערמעגלעכן דירעקאָנפיגוראַציע פון מאַשינעריבאַזירט אויף ספּעציפֿישע פּראָיעקט באַדערפֿנישן. זיי צושטעלן די בייגיקייט צו אינטעגרירן שליסל פֿונקציעס ווי נויטיק. די דיזיינס ערמעגלעכן גרינגערע אַפּגרעידס פון זיכערע קאָמפּאָנענטן. דאָס פּאַסירט אָן דעם נויטווענדיקייט צו פאַרבייַטן די גאַנצע מאַשין. עס גאַראַנטירט אַז די מאַשינערי בלייבט באַטייַטיק ווי טעכנאָלאָגיע פֿאָרשריט.
ענערגיע עפעקטיווקייט און ענווייראָנמענטאַלע פּראַל פון אַ CNC דריי-צענטער
באַטראַכטן ענערגיע עפעקטיווקייט און ענווייראָנמענטאַלע השפּעה איז געוואָרן קריטיש פֿאַר מאָדערנער פאַבריקאַציע. די פאַקטאָרן השפּעה האָבן ביידע אָפּעראַציאָנעלע קאָסטן און אַ קראָם'ס היסכייַוועס צו סאַסטיינאַביליטי. געשעפטן זוכן מאַשינען וואָס אַרבעטן עפֿעקטיוו בשעת מינימיזירן זייער עקאָלאָגישן פֿוסדרוק.
מאַכט קאַנסאַמשאַן און קאָסטן
א מאשינס עלעקטריע קאנסומאציע האט א דירעקטן איינפלוס אויף די אפעראציע קאסטן און די איינפלוס אויף דער סביבה.סי-ען-סי מאשינעןאָפט האָבן ענערגיע-שפּאָרנדיקע קאָמפּאָנענטן און אינטעליגענטע מאַכט פאַרוואַלטונג סיסטעמען. די סיסטעמען אָפּטימיזירן ענערגיע נוצן בעשאַס אָפּעראַציע און ליידיק צייטן. אויסקלייבן אַ מאַשין מיט הויך ענערגיע עפעקטיווקייט ראַדוסאַז עלעקטריע ביללס און לאָוערז טשאַד ימישאַנז. שאַפּס זאָל אָפּשאַצן די מאַכט באדערפענישן פון פאַרשידענע מאָדעלס און באַטראַכטן זייער לאַנג-טערמין ענערגיע קאַנסאַמשאַן.
קולאַנט פאַרוואַלטונג סיסטעמען
עפעקטיווע קילער פאַרוואַלטונג איז אַפינאַנציעל קלוגע סטראַטעגיעעס גיט באַדייטנדיקע קאָסטן שפּאָרונגען און ענווייראָנמענטאַלע בענעפיטן. געהעריקע קילמאַטעריאַל באַזייַטיקונג ראַדוסירט באָדן און וואַסער פאַרפּעסטיקונג. עס פאַרהיט שעדלעכע מאַטעריאַלס פון קאַנטאַמאַנייטינג עקאָסיסטעמען. די פּראַקטיק אויך ראַדוסאַז שעדלעך ימישאַנז דורך סאַסטיינאַבאַל וויסט פאַרוואַלטונג טעקניקס. ריסייקלינג קילמאַטעריאַל קאַנסערווז נאַטירלעך רעסורסן, רידוסינג פאָדערונג פֿאַר רוי מאַטעריאַלס.
געהעריגע קילמאַטעריאַל פאַרוואַלטונג אָפפערס אויך עקאָנאָמישע מעלות. עס נידעריגער וויסט פאַרוואַלטונג קאָסטן דורך עפעקטיווע באַזייַטיקונג און ריסייקלינג סיסטעמען. ריסייקלינג קען אפילו דזשענערירן רעוועך פון ריקאַווערד מאַטעריאַלס. דערצו, עס פֿאַרבעסערט די סאָרט רעפּוטאַציע פֿאַר קאָמפּאַניעס וואָס פּראַקטיצירן סאַסטיינאַבאַל באַזייַטיקונג. שאַפּס טרעפן ענווייראָנמענטאַל רעגיאַליישאַנז, ענשורינג אַדכיראַנס צו וויסט ענווייראָנמענטאַל געזעצן. דאָס אַוווידז לעגאַל שטראָף און קנסות פֿאַרבונדן מיט ניט-קאָנפאָרמאַנס. אָפּעראַציאָנעל, עס פֿאַרבעסערט אַרבעטספּלאַץ זיכערקייַט און געזונט דורך רעדוצירן ריסקס פֿאַר עמפּלוייז. עס אויך ענקערידזשיז כידעש און טעקנאַלאַדזשיקאַל אַדאַפּשאַן.
געהעריקע קילשטאָף פאַרוואַלטונג איזקריטיש פֿאַר מינאַמיזירן ענווייראָנמענטאַלע פּראַל און קאָסטןעס פארלענגערט די לעבן פון די קילמאַטעריאַל זומפּ, און רעדוצירט די נויטווענדיקייט פון אָפטע אויסטויש. דאָס פארבעסערט די פּראָדוקטיוויטעט פון דער אַרבעטספּלאַץ דורך האַלטן די מאַשינען גלאַט אַרבעטן. עס פֿאַרבעסערט די קוואַליטעט פון באַאַרבעטע טיילן, און זיכערט בעסערע ייבערפלאַך ענדיקונגען. עס האַלט אויך די ציל קאָנצענטראַציע סטאַביל, וואָס פירט צו מער פאַרלאָזלעכע מאַשינינג פאָרשטעלונג. דאָס פּראָמאָווירט אַ זיכערער און געזונטער אַרבעט סביבה. עס באַשיצט טייַערע מאַשינינג ויסריכט און פארלענגערט די לעבן פון מכשירים.פיוזשאַן קולאַנט סיסטעמס' CO₂-באַזירט פּיור-קאַט® CNC קיל סיסטעםאָפערט אַ ריינערע אַלטערנאַטיוו. די סיסטעם ניצט סופּערקריטיש CO₂ (scCO₂) ווי אַ קיל-מיטל. עס מינימיזירט די השפּעה אויף דער סביבה, עלימינירט שעדלעכע קיל-מיטל אָפּפאַל, און פֿאַרבעסערט זיכערהייט דורך:
- נול קילמאַטעריאַל אָפּפאַל: scCO₂ פארדאַמפּט זיך ומשעדלעך נאָך באַנוץ.
- רעדוצירטע ענערגיע באַניץ: פּיור-קאַט® דאַרף ווייניקער ענערגיע.
- נאכhalטיגע CO₂ סאָרסינג: דער CO₂ געניצט ווערט טיפּיש רעקלאַמירט.
סטראַטעגיעס פֿאַר רעדוקציע פֿון אָפּפֿאַל
ימפּלעמענטירן עפעקטיווע אָפּפאַל רעדוקציע סטראַטעגיעסמינימיזירט מאַטעריאַל קאַנסאַמשאַן און באַזייַטיקונג קאָס. שאַפּס קענען אַדאַפּט עטלעכע פּראָווען מעטהאָדס.
- ניצט נעסטינג ווייכווארג: דאס אויטאמאטיזירט טייל פּלייסמאַנט צו מינימיזירן נישט גענוצטן פּלאַץ. עס ראַדוסירט בויגן מעטאַל אָפּפאַל, שניידן צייט, געצייַג טראָגן, און באַזייַטיקונג קאָס.
- איבערגיין צו כּמעט-נעץ-פאָרעם מאַשינינג: דאָס הייבט זיך אָן מיט אַ ליידיקן טייל וואָס איז זייער ענלעך צום לעצטן טייל. עס רעדוצירט די מאָס מאַטעריאַל וואָס דאַרף אַוועקגענומען ווערן, פאַרקירצט ציקל צייטן, און פאַרלענגערט די לעבן פון די מכשירים.
- קלייבט קלוגערע מכשירים-וועגן: סטראַטעגיעס ווי אַדאַפּטיוו רייניקונג אָפּטימיזירן מאַטעריאַל-אַראָפּנעמען. זיי רעדוצירן איבעריקע באַוועגונגען און פאַרהיטן שניידן לופט, מינימיזירנדיק אָפּפאַל און טראָגן.
- איינשטעלן פידס און ספידס: ריכטיגע אדזשאסטמענט פארמיידט שלעכטע אייבערפלאך ענדיגונגען, מאטעריאל דעפארמאציע, און איבעריגע שפאנע דזשענעראציע. דאס פארקלענערט איבערארבעט און אוועקווארפן פארנעם.
- סימולירן איידער איר שניידט: לויפן ווירטועלע טעסט שניטן העלפט אידענטיפיצירן און פאררעכטן מעגלעכע ערראָרס. דאָס פאַרהיט מאַטעריאַל פארלוסט און איבעראַרבעט.
אָפּעראַטאָר טראַינינג און זיכערהייט פֿעיִקייטן פֿון די CNC טורנינג צענטער
גרינגקייט פון אָפּעראַציע און לערנען קורווע
דילערנען קורווע פֿאַר CNC מאַשינינג קען ערשט זיין שטייףאבער, עס ווערט מער אינטואיטיוו מיט פראקטיק. עטלעכע פאקטארן האבן אן איינפלוס אויף די קאמפליצירטקייט. די שליסן איין טעכנישע וויסן אין מעכאנישע און עלעקטרישע סיסטעמען, CAD/CAM בקיאות, פראגראמירן סקילז ווי G-קאד, און פראקטישע עקספיריענס. מאדערנע קאנטראל סיסטעמען צילן צו פארפּשוטערן דעם פראצעס. למשל, דיהיידענהיין TNC7פֿאַרמאָגט אַן אינטואיטיוו און באַניצער-פֿרײַנדלעך צובינד. אָפּעראַטאָרן קענען קאַסטאַמייזן דעם היים-עקראַן מיט זייערע ספּעציפֿישע פֿאַוואָריטן, וואָס רעדוצירט די לערנען-קורווע. איינגעבויטע פּראָצעס-ווידעאָס פֿירן באַניצער דורך פּשוטע אויפֿגאַבן, וואָס העלפֿט נײַע אָפּעראַטאָרן שנעלער אויפֿצוקלערן. ענלעך, דיברודער קאָנטראָללעראיז זייער ענלעך צו Haas, מאכנדיג עס גרינג צו אדאפטירן פאר יענע מיט Haas עקספיריענס. די דאקומענטאציע פאר Brother Speedio איז אויסגעצייכנט און גוט געשריבן. די Speedio קאנטראל איז גאר גרינג צו ניצן. באנוצער קענען שנעל אנהייבן און ארבעטן. מאדערנע קאנטראלן זענען בכלל גרינג צו לערנען פאר גרונטלעכע אפעראציעס ווי אויפשטעלן געצייג, ארבעטס אפסעטן, און לויפן פראגראמען, געווענליך אין א פאר שעה.
טרענירונג פּראָגראַמען געפֿינט
קאָמפּרעהענסיוו טריינינג פּראָגראַמעןזענען וויכטיג פאר נייע אפעראטארן. טרענירונג זאל באדעקן פונדאמענטאלע CNC קאנצעפטן, G-קאד פראגראמירן, און סימולאציעס. עס נעמט אויך אריין CAD/CAM ווייכווארג, געצייג אויסוואל, בלו-פרינט לייענען, וויכטיגע מאטעמאטיק, און מאטעריאל וויסנשאפט. הענט-אויף עקספיריענס איז קריטיש פאר פראקטישע סקילז אנטוויקלונג. דאס נעמט אריין סופערווייזד מאשין אפעראציע, סימולאטאר נוצן, און פראיעקט ארבעט אין דער פראקטישער וועלט. אפעראטארן דארפן טרענירונג אין טראבלושעטינג און פראבלעם סאָלווינג. דאס נעמט אריין פּרעדיקטיוו וישאַלט, אידענטיפיצירן און סאָלווינג מאשין פראבלעמען, אַדזשאַסטינג אָפסעץ, פארשטיין שרעק קאָודז, און וויסן ווען צו עסקאַלירן פראבלעמען. זיכערהייט פּראָטאָקאָלן זענען אויך וויכטיג. קאָמפּרעהענסיוו טרענירונג מוז ארייננעמען OSHA העסקעם, מאשין זיכערהייט, נויטפאַל האַלטן פּראָוסידזשערז, און ערגאָנאָמיקס צו פאַרמייַדן ינדזשעריז. מאָדערן טרענירונג נעמט אויך אריין אינדוסטריע 4.0 קאנצעפטן, סימולאציע-באזירט אָדער ווירטועל רעאַליטי (VR) טרענירונג, און מאָדולן אויף גרין מאַנופאַקטורינג.
זיכערהייט אינטערלאַקס און גאַרדס
מאַשין גאַרדס זענען זיכערהייט באַריערן אָדער דעוויסעסוואָס פֿאַרמאַכן געפֿערלעכע טיילן פֿון עקוויפּמענט. זיי פֿאַרהיטן קאָנטאַקט מיט באַוועגלעכע טיילן. OSHA פֿאַרעפֿנטלעכט ספּעציפֿישע מאַשין-שיצער סטאַנדאַרדן. עס עקזיסטירן דריי הויפּט טיפּן מאַשין-שיצער: פֿיקסירטע שיצער, פֿאַרשליסנדיקע שיצער, און אַדזשאַסטאַבאַל שיצער. פֿאַרשליסנדיקע שיצער, אדער זיכערהייט-פֿאַרשליסונגען, זענען באַוועגלעכע באַריערן קאָמבינירט מיט אַ זיכערהייט-מעכאַניזם. דער מעכאַניזם שטעלט אָפּ די מאַשין ווען עס ווערט געעפֿנט. אַנדערע זיכערהייט-פֿאָרזיכטיקייטן אַרייַננעמען ליכט-פֿאָרהאַנגען, זיכערהייט-קאָנטאַקט-מאַטן, און CNC מאַשין-זיכערהייט-גלאָז. נויטפֿאַל-שטאָפּ-סוויטשעס (E-סטאָפּס) זענען גרויסע רויטע קנעפּלעך וואָס שנעל פֿאַרמאַכן די מאַשין. לאַקאַוט/טאַגאַוט (LOTO) פּראָצעדורן מאַכן די עקוויפּמענט פֿיזיש דעענערגיעז.פאַר-אָפּעראַציאָנעלע דורכקוק איז קריטיש פֿאַר אָפּעראַטאָרןאיידער זיי הייבן אן, זאלן אפעראטארן קאנטראלירן פאר פרייע אדער פעלנדע שיצער, געשעדיגטע קייבלס, פרייע פיקסטשערז, און די פונקציאנאליטעט פון אלע זיכערהייט פֿעיִקייטן.ANSI 11.19 (2010)גיט פאָרשטעלונג קריטעריאַ פֿאַר זיכערהייט. דער סטאַנדאַרט גילט פֿאַר אַלע מאַשינען און ויסריכט. עס סימפּליפייזיז די זיכערהייט סטאַנדאַרדן.
א פולשטענדיגע אפשאצונג איז קריטיש פאר יעדןסי-ען-סי דריי-צענטערקויפן. געשעפטן מוזן שטעלן א פריאריטעט אויף לאנג-טערמין ווערט און צוריקקער אויף אינוועסטמענט איבער די ערשטע קאסטן. די סטראטעגישע צוגאנג גאראנטירט אן אפטימאלע אינוועסטמענט. באטראכט קערפול אלע פאקטארן וואס ווערן באהאנדלט. די פלייסיקייט פירט צו א געלונגענע, פראדוקטיווע אקווייזישאן פאר אייער געשעפט, פארבעסערנדיג זיינע מעגלעכקייטן פאר די קומענדיגע יארן.
אָפֿט געשטעלטע פֿראַגעס
וואָס איז דער חילוק צווישן אַ CNC דריי-צענטער און אַ CNC דריי-בענק?
A סי-ען-סי דרייבעטפירט אויס דריי-אפעראציעס בפֿרט. א CNC דריי-צענטער אָפערט מער אַוואַנסירטע מעגלעכקייטן. עס אָפט כולל לעבעדיקע מכשירים, קייפל אַקסעס, און אָטאָמאַטיש פֿעיִקייטן. די צוגעבן ערמעגלעכן פֿרײַזן, דרילן, און טאַפּינג אין איין סעטאַפּ.
וואָס זענען די הויפּט בענעפיטן פון לייוו טולינג אויף אַ CNC דריי-צענטער?
לעבעדיקע טולינג פארבעסערט באדייטנד די ווערסאַטילאַטי פון אַ דריי-צענטער. עס ערלויבט די מאַשין צו דורכפירן פֿרעזן, דרילינג און טאַפּינג אַפּעריישאַנז. דאָס עלימינירט די נויטווענדיקייט צו אַריבערפירן טיילן צו אַן אַנדער מאַשין. שאַפּס דערגרייכן גרעסערע פּלאַן בייגיקייט און רעדוצירן סעטאַפּ צייטן.
פארוואס איז טערמישע פעסטקייט וויכטיג פאר א CNC דריי-צענטער?
טערמישע פעסטקייט איז קריטיש פֿאַר אויפהאלטן אַקיעראַסי. מאַשין קאָמפּאָנענטן יקספּאַנדירן ווען זיי וואַרעמען זיך בעת אָפּעראַציע. די יקספּאַנשאַן פאַראורזאַכט דימענסיאָנעלע ענדערונגען. עפעקטיווע קיל סיסטעמען און קאָמפּענסאַציע מאָדעלס פֿאַרמינדערן די ווירקונגען. זיי ענשור קאָנסיסטענט טייל קוואַליטעט.
וואָס מיינט די טאָטאַל קאָסט פון אָונערשיפּ (TCO) פֿאַר אַ CNC דריי-צענטער?
די TCO נעמט אריין אלע קאסטן פארבונדן מיט א מאשין איבער איר לעבנס-צייט. דאס גייט ווייטער ווי דער ערשטער קויף-פרייז. עס דעקט אפעראציע קאסטן ווי ענערגיע, געצייג, און אויפהאלטונג. די TCO נעמט אויך אין באטראכט ארבעט, דעפּרעסיאַציע, און פּאָטענציעל ווידער-פארקויף ווערט.
פּאָסט צייט: דעצעמבער-12-2025