


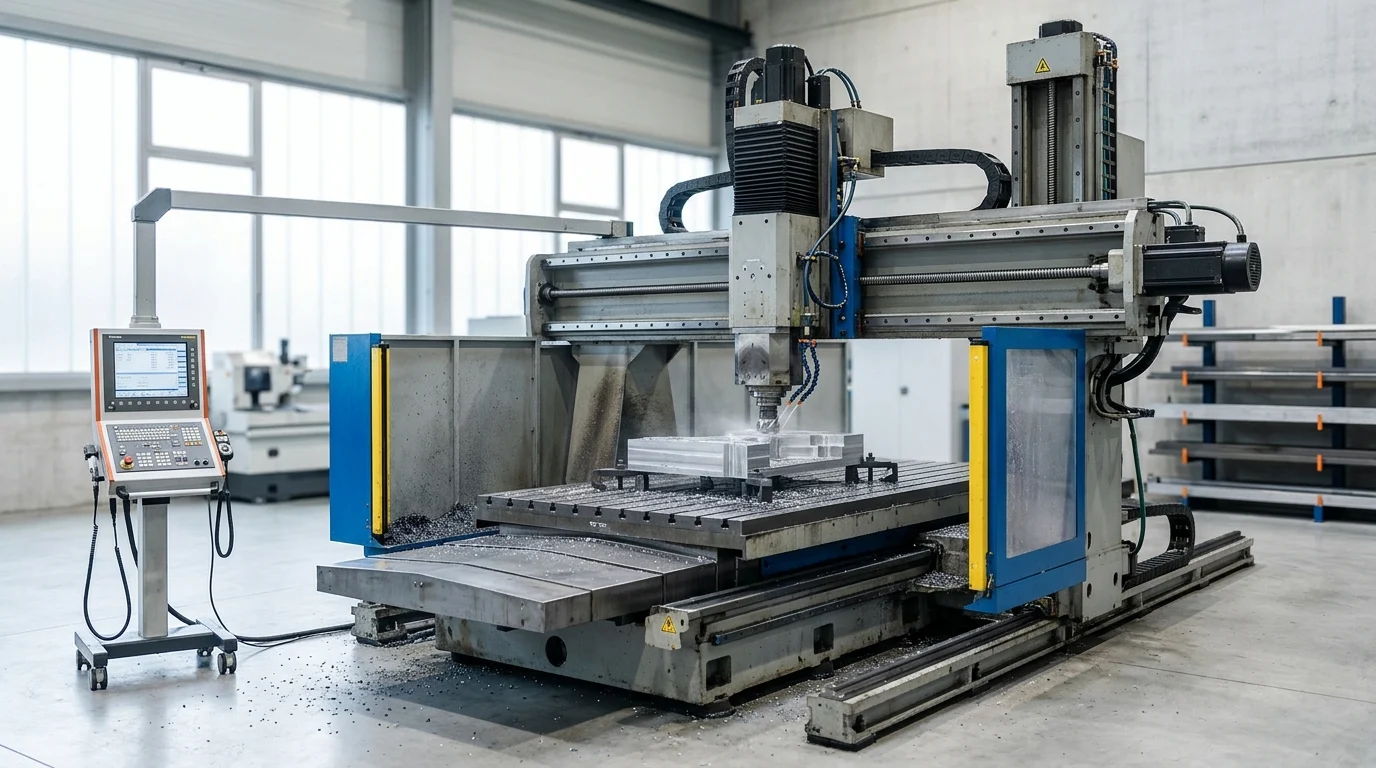
פארוואס CNC גאַנטרי מילינג מאשינען זענען אַ סטראַטעגישע ינוועסטירונג
אינוועסטירן אין אַ CNC גאַנטרי מילינג מאַשין רעפּרעזענטירט אַ פונדאַמענטאַלע אַפּגרעיד איןשווערע מעטאַל-ארבעט קייפּאַבילאַטיז, וואָס ערלויבט פאַבריקאַנטן צו פּראָצעסירן מאַסיווע ווערקפּיעסעס מיט אומקאָמפּראָמיסאַבלער שטייפקייט. ניט ווי נאָרמאַל ווערטיקאַל מאַשינינג צענטערס, די טאָפּל-זייַל אַרכיטעקטור פון אַ גאַנטרי מיל פאַרשפּרייט די שנייד כוחות גלייך, באַדייטנד רידוסינג ווייבריישאַן בעשאַס טיף מאַטעריאַל באַזייַטיקונג. דעם סטרוקטורעל מייַלע איז קריטיש פֿאַר גלאבאלע צושטעלן קייטן וואָס פאָדערןהויכע פּרעציזיעאויף גרויס-וואָג קאָמפּאָנענטן.
פֿון אַ קאַפּיטאַל־אויסגאַבן שטאַנדפּונקט, פֿאָדערן די סיסטעמען אַ באַדײַטנדיקע אָנהייב־אינוועסטירונג, אָפֿט פֿון $150,000 ביז גוט איבער $1,000,000, לויטן אַרבעטס־איינוואַל און די אַקס־קאָנפֿיגוראַציעס. אָבער, דורך פֿאַראייניקן קייפל מאַשינינג־אָפּעראַציעס אין איין סעטאַפּ, רעדוצירן די פֿאַסיליטיעס אָפֿט די האַנדלינג־צײַטן פֿון די ווערקפּיס מיט ביז 40%. די אָפּעראַציאָנעלע עפֿעקטיווקייט באַשנעלערט די צוריקקער אויף אינוועסטירונג (ROI), און ערלויבט גרויס־וואָלומען פּראָדוקציע־ליניעס צו צוריקבאַקומען די קאָסטן אין אַ פֿענצטער פֿון 18 ביז 24 חדשים.
ווי CNC גאַנטרי מילינג מאשינען פֿאַרבעסערן דורכפֿלוס
דורכפֿלוס אָפּטימיזאַציע ווערט בפֿרט געטריבן דורך דער מאַשין'ס פֿעיִקייט צו האַלטן הויכע מאַטעריאַל באַזייַטיקונג ראַטעס (MRR) אָן אָפּפֿערן דימענסיאָנעלע אַקיעראַסי. הויך-דריימאָמענט שפּינדלען, אָפֿט יקסידינג 600 N·m, דערמעגלעכן אַגרעסיווע ראַפֿינג פּאַסיז אויף שווערע אַלויז, בשעת 5-אַקס קאָנפֿיגוראַציעס דערמעגלעכן קאָמפּלעקס קאָנטורינג אין אַ איין קלאַמפּינג. די קאָנטינויִערלעכע מאַשינינג פֿעיִקייט עלימינירט די נויטווענדיקייט צו אַריבערפירן פֿיל-טאָן טיילן צווישן וואָרקסטיישאַנז.
דערצו, פארגעשריטענע וויבראציע אבסארבציע טעכנאלאגיעס וואס זענען אינטעגרירט אין די מאשין בעט זיכערן אז שנעלע פארן ראטעס קאמפראמיטירן נישט די אייבערפלאך ענדיגונגען. דורך מינימיזירן ליידיגע צייט און מאקסימיזירן שנייד באטייליגונג, קענען איינקויף טימס פאראויסזאגן א קאנסיסטענטע פארגרעסערונג אין אלגעמיינע עקוויפמענט עפעקטיווקייט (OEE), אפט שטופן די פאסיליטעט באניץ ראטעס איבער די 85% שוועל.
וועלכע קויפער פּראָופיילז נוץ מערסטנס
דער סטראַטעגישער ווערט פון די מאשינען רעזאָנירט שטאַרקסטנס מיט Tier-1 אויטאָמאָטיוו סאַפּלייערז, לופטפאָרט קאָנטראַקטאָרס, און שווערע אינדוסטריעלע מאַשינערי פאַבריקאַנטן. די פּראָופיילז האַנדלען רוטינמעסיק אָוווערסייזד קאַמפּאָונאַנץ אַזאַ ווי מאָטאָר בלאַקס, טורבינע קייסינגז, און גרויסע סטאַמפּינג פורמס. פֿאַר די קויפער, די פיייקייט צו אינטערנאַליזירן גרויס-פאָרמאַט מאַשינינג אַנשטאָט אַוצאָרסינג עס גיט אַ קריטיש קאַמפּעטיטיוו מייַלע אין פירן-צייט פאַרוואַלטונג.
דיסטריביאַטאָרן און אויסלענדישע פֿאַרקויף צענטערס נוץ אויך דורך אָנבאָטן גאַנץמעטאַלווערקינג לייזונגעןצו רעגיאָנאַלע פאַבריקאַנטן. דורך באַקומען פאַרלאָזלעכע CNC גאַנטרי מילינג מאַשינען פון עטאַבלירטע כינעזישע גרופּע פאַבריקן, קענען אימפּאָרטערס צושטעלן ענד-יוזערז מיט העכסט קאָנפיגורעד, קאָסטן-עפעקטיוו ויסריכט וואָס קאָנקורירט מיט לעגאַסי אייראָפּעיִשע אָדער יאַפּאַנישע בראַנדז אין פאָרשטעלונג בשעת זיי נידעריקערן די באַריער צו אַרייַנטרעטן.
וואָס טעכנישע ספּעסיפיקאַציעס זאָלן קויפער פאַרגלייַכן
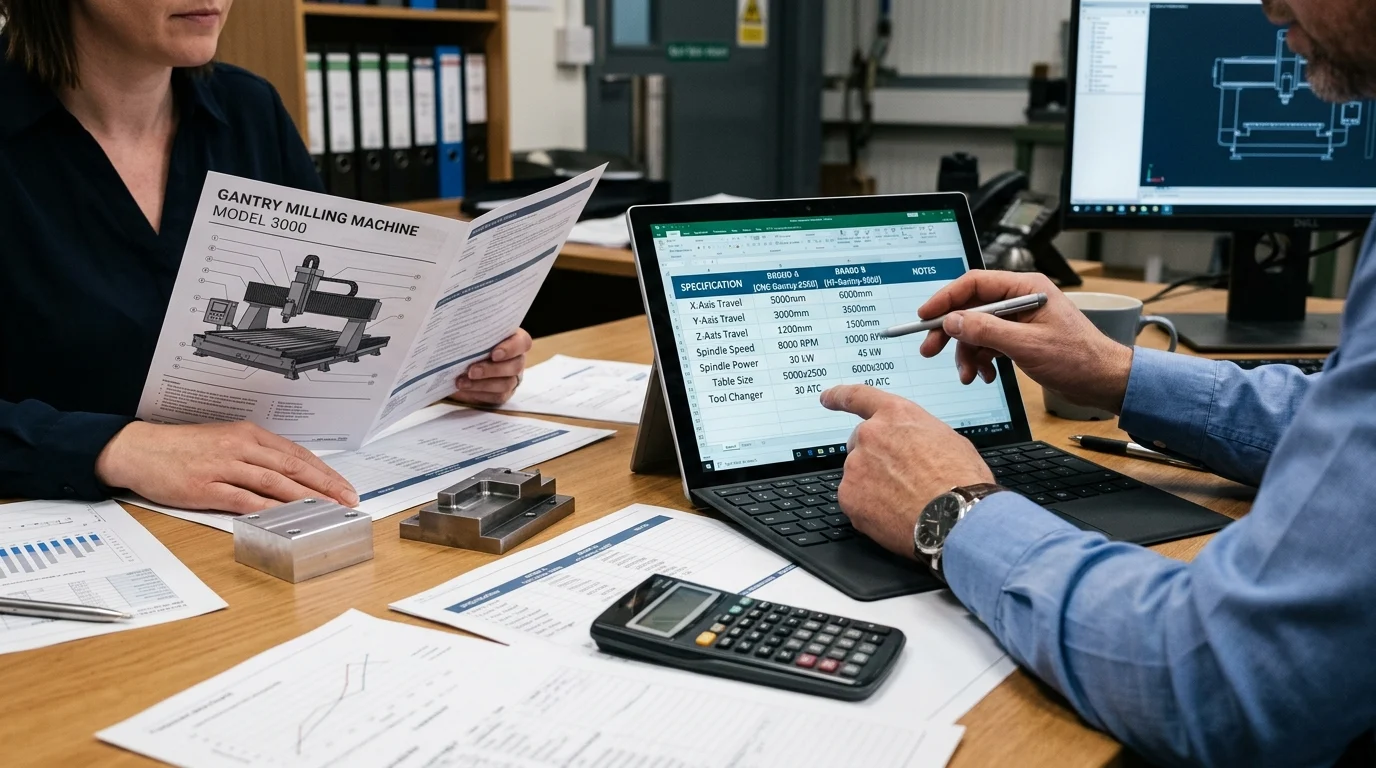
אויסשאַצן אַ CNC גאַנטרי מילינג מאַשין ריקווייערז אַ שטרענגע אַנאַליז פון ספּעסיפיקאַציעס צו ענשור אַז די ויסריכט איז אין לויט מיט פּראַדזשעקטאַד פאַבריקאַציע פאָדערונגען. פּראַקיורמאַנט ספּעשאַליסטן מוזן קוקן ווייַטער פון גרונט דימענשאַנז צו פֿאַרשטיין די ינטערשפּיל צווישן שפּינדל מאַכט, אַקס רייזע, און סטרוקטוראַל פּלאַן. אַ מיסמאַטש אין די ספּעסיפיקאַציעס קען פירן צו אַקסעלערייטיד געצייַג טראָגן, סאַבאַפּטימאַל ייבערפלאַך פינישיז, אָדער ריסטריקטיוו פּראָדוקציע פלאַשנעס.
ווייל די מאשינען זענען אויפגאבעט צו האנדלען מיט ווערק-שטיקלעך וואס וועגן עטליכע טאנען, איז די יסודות'דיגע אינזשעניריע פון דער באזע און זיילן פונקט אזוי קריטיש ווי די עלעקטראנישע קאנטראל סיסטעמען. קויפער מוזן פארגלייכן די טעכנישע פאראמעטערס מיט זייערע מערסט פארלאנגנדע באנוץ-פעלער.
וועלכע מאַשין פּאַראַמעטערס זענען די מערסט וויכטיק
די הויפּט פּאַראַמעטערס וואָס באַשטימען די מעגלעכקייט פון אַ מאַשין זענען די X-, Y-, און Z-אַקס רייזעס און די מאַקסימום טיש לאַסט קאַפּאַציטעט. שווערע מאָדעלן טיפּיש פאָרשלאָגן X-אַקס רייזעס סטאַרטינג ביי 2,000 מם און יקסטענדינג ווייַטער פון 10,000 מם, אַקאַמאַדייטינג אויסערגעוויינלעך לאַנג סטראַקטשעראַל קאַמפּאָונאַנץ. טיש לאַסט קאַפּאַציטעטן מוזן זיין קערפאַלי איבערגעקוקט; אַ נאָרמאַל ראַנג פון 10,000 קג איז גענוג פֿאַר רובֿ שטייַף און פורעם אַפּלאַקיישאַנז, כוועראַז שווערע ינדאַסטריאַל ענערגיע קאַמפּאָונאַנץ קען דאַרפן טישן רייטאַד פֿאַר 30,000 קג.
שפּינדל ספּעציפֿיקאַציעס זענען אויך וויכטיק. קויפֿער מוזן קלייבן צווישן הויך-גיך שפּינדלען (למשל, 12,000 ביז 24,000 רפּם) פֿאַר אַלומינום אַעראָספּייס טיילן און הויך-דריימאָמענט גירד שפּינדלען (למשל, 4,000 ביז 6,000 רפּם מיט 30 ביז 45 קוו פון מאַכט) פֿאַר שניידן פֿאַרהאַרטעט שטאָל און טיטאַניום. די סעלעקציע האָט אַ דירעקטן השפּעה אויף די מאַשין'ס ווערסאַטילאַטי און ציקל צייטן.
ווי צו פאַרגלייַכן סטרוקטור און גיידוויי טיפּ
די ברירה צווישן קעסטל וועגן און לינעאַרע גיידווייז דעפינירט די מאַשין'ס דינאַמישע נאַטור. קעסטל וועגן באַשטייען פון האַרטע מעטאַל-צו-מעטאַל קאָנטאַקט סערפאַסיז, וואָס גיט העכערע דעמפּשאַן און שטייפקייט פֿאַר שווערע אונטערבראָכענע קאַץ. אָבער, זיי זענען בכלל לימיטעד צו שטייטערע שנעלע טראַווערס ראַטעס, טיפּיש אַרום 10 צו 12 מעטער/מינוט.
פארקערט, ראָללער-טיפּ לינעאַר גיידווייז נוצן ראָולינג עלעמענטן צו מינאַמייז רייַבונג, וואָס ערמעגליכט שנעלע טראַווערס ראַטעס פון 24 עם/מינוט אָדער העכער. די קאָנפיגוראַציע איז ידעאַל פֿאַר הויך-גיכקייַט מאַשינינג און קאָמפּלעקס 3D קאָנטורינג וווּ שנעל ריכטונג ענדערונגען זענען אָפט. מאָדערן גאַנטרי מאַשינען אָפט נוצן אַ כייבריד צוגאַנג, ניצן ראָללער גיידווייז אויף די X און Y אַקסעס פֿאַר גיכקייַט, און קעסטל וועגן אויף די Z-אַקס צו האַלטן שטייפקייט בעשאַס טיף פּלאַנדזשינג אַפּעריישאַנז.
וועלכע פארגלייך קריטעריעס שטיצן עוואַלואַציע
כּדי עפֿעקטיוו צו אָפּשאַצן פֿאַרשידענע מאָדעלן, זאָלן פּראָקורמענט טימז נוצן אַ סטאַנדאַרדיזירטע פֿאַרגלייַך מאַטריץ. דער צוגאַנג נאָרמאַליזירט די טעכנישע דאַטן צווישן פֿאַרשידענע סאַפּלייער פאָרשלאָגן, און אונטערשטרייכט די דיסקרעפּאַנסיז צווישן סטאַנדאַרט און אָפּציאָנעלע פֿעיִקייטן.
| ספּעציפֿיקאַציע קאַטעגאָריע | קעסטל וועג קאָנפיגוראַציע | לינעאַר גיידוויי קאָנפיגוראַציע | טיפּישע אַפּליקאַציע |
|---|---|---|---|
| שנעלע דורכפאָר קורס | 10 – 15 מעטער/מינוט | 20 – 30 מעטער/מינוט | הויך-גיכקייט קאָנטורינג קעגן שווערע ראַפֿינג |
| ווייבריישאַן דאַמפּינג | הויך (אויסגעצייכנט פֿאַר שווערע מעטאַלן) | מיטלמעסיג (פארלאזט זיך אויף ראָללער עלעמענטן) | טיטאניום/אינקאָנעל קעגן אַלומינום/ווייכע שטאָל |
| וישאַלט אָפטקייט | העכער (פארלאנגט גענויע לובריקאציע) | נידעריקער (פאַרזיגלטע לאַגער בלאָקס) | קאָנטינויִערלעכע שווערע ציקלען |
| פּאַזישאַנינג אַקיעראַסי | ±0.008 מ״מ / 300 מ״מ | ±0.005 מ״מ / 300 מ״מ | הויך-פּרעציציע פורעם מאכן |
דורך אנװענדן די קריטעריעס, קענען קויפער גענוי צופּאַסן די מאַשין'ס מעכאַנישן פּראָפֿיל מיט זייערע ספּעציפֿישע טאָלעראַנץ רעקווייערמענץ און פּראָדוקציע וואַליומז.
וואו CNC גאַנטרי מילינג מאשינען ווערן גענוצט
די דיפּלוימאַנט פון CNC גאַנטרי מילינג מאַשינען שפּאַנט זיך איבער מאַקראָ-אינדוסטריעלע סעקטאָרן וואו קאָמפּאָנענט גרייס און פּינקטלעכקייט רעקווייערמענץ קומען זיך צוזאַמען. די מאַסיווע פּלאַטפאָרמעס ווערן נישט גענוצט פֿאַר גרויס-וואָלומען, קליינע-טיילן דרייען, נאָר פֿאַר הויך-ווערט, נידעריק-ביז-מיטל וואָלומען מאַנופאַקטורינג וואו אַן איינציקער ווערקפּיס דורכפאַל קען רעזולטירן אין צענדליקער טויזנטער דאָלאַרן אין אָפּגעשראָטענעם מאַטעריאַל.
פֿאַרשטיין ספּעציפֿישע אַפּליקאַציעס און סביבה־פֿאָדערונגען העלפֿט קויפֿערס קאָנפֿיגורירן די מאַשין׳ס אָפּציעס, ווי קיל־סיסטעמען, טשיפּ־קאַנווייערס און ספּעציאַליזירטע שפּינדל־אַטאַטשמענטן.
וועלכע אינדוסטריעס פירן די נאכפראגע
די לופטפארט אינדוסטריע איז א הויפט טרייבער פון נאכפראגע, נוצנדיג 5-אקס גאנטרי מילס צו סקולפטירן קאמפליצירטע פליגל שפארן און פיוזאלאג באלקכעדס פון הארטע אלומיניום בילעטן. אין דעם סעקטאר, איז עס קריטיש צו האלטן א דעפעקט ראטע אונטער 0.05%, וואס פארלאנגט מאשינען מיט אויסערגעווענליכע טערמישע סטאביליטעט און וואלומעטרישע גענויקייט.
אזוי אויך, דער אויטאמאטיוו סעקטאר פארלאזט זיך אויף די מאשינען פאר דער פראדוקציע פון גרויסע שטעמפינג דייז, פורמען, און שווערע קאמערציעלע וועהיקל קאמפאנענטן וויפליווילזאון קראַנקשאַפטן. דער ענערגיע סעקטאָר רעפּרעזענטירט אויך אַ מאַסיווע וווּקס געגנט; די מאַשינינג פון ווינט טורבינע כאַבז, גרויס-וואָג ווענטילן, און נוקלעאַרע רעאַקטאָר קאַמפּאָונאַנץ ריקווייערז די ריזיקע טיש קאַפּאַציטעטן און הויך-דריימאָמענט קייפּאַבילאַטיז וואָס בלויז אַ טאָפּל-זייַל גאַנטרי סטרוקטור קען צושטעלן.
ווי מאַטעריאַלן, געאָמעטריע און טאָלעראַנסן ווירקן אויף סעלעקציע
די אויסוואל פון א גאַנטרי מיל איז שטארק באאיינפלוסט דורך די פיזישע אייגנשאפטן פון די ציל מאַטעריאַלן. מאַשינינג שווערע אַלויז ווי ינקאָנעל, פאַרהאַרטעט געצייַג שטאָל (HRC 50+), אָדער טיטאַניום ריקווייערז מאַקסימום סטרוקטורעל שטייפקייט צו פאַרמייַדן טשאַטער, דיקטייטינג די נוצן פון באָקס וועגן און הויך-טאָרק גאַנג-געטריבן ספּינדלז.
געאמעטריע און טאלעראנצן שפילן אויך א וויכטיגע ראלע. ווען מען פראדוצירט לופטפארט פיקסטשערז אדער קאמפליצירטע אינדזשעקציע פורמען, מוז די מאשין האלטן שטרענגע פאזיציאנירונג טאלעראנצן, וואס זענען אפט פארלאנגט צו זיין אינערהאלב ±0.005 מ"מ, מיט א איבערחזרנדיקייט פון ±0.003 מ"מ אריבער א מאסיווע ארבעטס-ענוועלאפ. כדי דאס צו דערגרייכן, מוזן קויפער זיכער מאכן אז די מאשין איז אויסגעשטאט מיט לינעארע סקאלעס, טערמישע קאמפענסאציע ווייכווארג, און הויך-רעזאלוציע ראטארי ענקאודערס צו קעגנשטעלן די פיזישע אויסברייטונג און קאנטראקציע פון די מאשין בעט בעת לאנגע שנייד-ציקלען.
ווי צו אָפּשאַצן CNC גאַנטרי מילינג מאַשין סאַפּלייערז
באַקומען אַ CNC גאַנטרי מילינג מאַשין, ספּעציעל פֿון אינטערנאַציאָנאַלע מאַרקן, פֿאָדערט אַ שטרענגע סאַפּלייער אַסעסמאַנט פּראָטאָקאָל. קויפֿער קויפֿן נישט נאָר אַ שטיק עקוויפּמענט; זיי גייען אַרײַן אין אַ לאַנג-טערמין פּאַרטנערשאַפֿט וואָס וועט השפּעה האָבן אויף זייערע פּראָדוקציע קייפּאַבילאַטיז פֿאַר אַ יאָרצענדלינג אָדער מער. זיך פֿאַרבינדן מיט פּראָפֿעסיאָנעלע מעייווער-ים פֿאַרקויף צענטערס וואָס רעפּרעזענטירן רעספּעקטאַבלע כינעזישע גרופּע פֿאַבריקן קען ברענגען באַדײַטנדיקע קאָסטן אַדוואַנטאַגעס, אויב די סאַפּלייער'ס קראַדענטשאַלז זענען גרינטלעך אָפּגעקוקט.
ריזיקע רעדוקציע בעת די קויפערונג פאַזע זיכערט אז די איבערגעגעבענע מאַשין שטימט מיט די צוגעזאגטע טעכנישע ספּעציפיקאַציעס און אז די לאָגיסטישע קאָמפּלעקסיטעטן פון טראַנספּאָרטירן שווערע מאַשינערי ווערן געראטן אָן טייַערע פאַרהאַלטונגען.
וואָס פּראָקורמענט טימז זאָלן באַשטעטיקן
פּראָקורמענט טימז מוזן באַשטעטיקן די סאַפּלייער'ס פאַבריקאַציע קאַפּאַציטעט, קוואַליטעט קאָנטראָל אינפראַסטרוקטור, און היסטאָרישע עקספּאָרט באַנד. בעטן דאָקומענטאַציע פֿאַר ISO 9001 סערטיפיקאַציע און CE קאַנפאָרמאַטי איז אַ מאַנדאַטאָרי באַזע. דערצו, קויפער זאָלן אויספאָרשן די סאַפּלייער'ס סאַפּליי קייט פֿאַר קריטישע קאָמפּאָנענטן; מאַשינען וואָס נוצן העכסט רעספּעקטירטע CNC קאָנטראָללערס (למשל, FANUC, Siemens, Heidenhain) און פּרעציזיע לאַגערן (למשל, SKF, NSK) ווייַזן אַ היסכייַוועס צו רילייאַבילאַטי.
עס איז אויך קריטיש צו באשטעטיגן די סאַפּלייער'ס אינזשעניריע שטיצע קייפּאַבילאַטיז. א פאַרלאָזלעכער פּאַרטנער זאָל פאָרשלאָגן אַ פולשטענדיק פאַר-פאַרקויף קאָנסולטאַציע, אַרייַנגערעכנט צייט שטודיעס און פיקסטשער פּלאַן, צו באַווייַזן די מאַשין'ס פיייקייט צו שעפּן די קויפער'ס ספּעציפיש ווערקפּיס פּאָרטפעל.
ווי צו אָפּשאַצן MOQ, פירן צייט, שיפּינג און ינסטאַלירונג
געגעבן דעם גרייס פון די מאשינען, איז די מינימום אָרדער קוואַנטיטי (MOQ) בכלל איין איינהייט. אָבער, פירן צייטן זענען אַ קריטישער פאַקטאָר אין פּראָיעקט פּלאַנירונג. נאָרמאַלע קאָנפיגוראַציעס קענען דאַרפן 90 ביז 120 טעג פֿאַר אַסעמבלי און טעסטינג, בשעת העכסט קאַסטאַמייזד5-אַקס מאָדעלןקען שטופן די פירן צייטן צו 180 טעג אדער מער.
שיפּינג און אינסטאַלאַציע שטעלן פאר ריזיקע לאָגיסטישע שוועריקייטן. גאַנטרי מילס מוזן ווערן דיסאַסעמבאַלד און געשיקט מיט פלאַך ראַקס אָדער אָפן-טאָפּ שיפּינג קאַנטיינערז. קויפער מוזן אָפּשאַצן די סאַפּלייער'ס פּאַקאַדזשינג פּראָטאָקאָלן, זיכער מאַכן אַז קריטישע סערפאַסיז זענען פּראָטעקטעד מיט אַנטי-ראַסט קאָוטינגז און וואַקוום-געחתמעט באַריערן. ביי אָנקומען, די אינסטאַלאַציע און קאַמישאַנינג טיפּיקלי נעמען צוויי ביז פיר וואָכן, וואָס פארלאנגט אַ קלאָרע העסקעם צי דער סאַפּלייער וועט שיקן פאַבריק טעקנישאַנז אָדער פאַרלאָזן זיך אויף לאָקאַליזירטע סערוויס פּאַרטנערס.
וועלכע קאָנפאָרמאַנס און ריזיקאָ-קאָנטראָל טשעקפּוינטס זענען וויכטיק
כדי צו באַשיצן די קאַפּיטאַל ינוועסטירונג, מוזן פּראָקורמענט קאָנטראַקטן אַרייַננעמען שטרענגע קאָנפאָרמאַנס און ריזיקאָ-קאָנטראָל טשעקפּוינטס. א פארלאנגטער פאַבריק אַקסעפּטאַנס טעסט (FAT) זאָל דורכגעפירט ווערן איידער די שיפּינג, וואָס פארלאנגט אז די מאַשין זאָל דורכפירן א טעסט שניט אויף א מוסטער ווערקפּיס צו וועריפיצירן שפּינדל ראַנאַוט (טיפּיקלי <0.002 מם) און געאָמעטרישע אַקיעראַסי.
| אַסעסמאַנט קריטעריאָן | בענטשמאַרק סטאַנדאַרט | פּאָטענציעל רויט פאָן |
|---|---|---|
| קוואַליטעט סערטיפיקאַציע | ISO 9001, CE מארק | נישט-וועריפיצירבארע אדער אויסגעלאפענע סערטיפיקאטן |
| קאָמפּאָנענט טרעיסאַביליטי | טיער-1 גלאבאלע בראַנדז (קאָנטראָלערס, גיידווייז) | אומגעבראַנדעד אָדער פּראַפּרייאַטערי גענעריק עלעקטראָניק |
| אַקסעפּטאַנס טעסטינג | דאקומענטירטע FAT און SAT מיט לייזער קאליבראציע | אָפּזאָג צו ערלויבן דריט-פּאַרטיי דורכקוק איידער שיפּינג |
| גאַראַנטיע טערמינען | 12-24 חדשים וואָס דעקן טיילן און אַרבעט | צוויידייטיגע קלאָזולעס וועגן אינטערנאַציאָנאַלע סערוויס קאַווערידזש |
נאך דעם FAT, א סייט אקצעפטאנס טעסט (SAT) ביים קויפער'ס פאבריק זיכערט אז די מאשין האט נישט געהאט קיין פראבלעמען מיטן אויסריכטן בעתן טראנספארט. אויפשטעלן קלארע צאָלונג טערמינען פארבונדן מיט די מיילשטיינען - ווי 30% אראפצאלן, 60% נאך FAT, און 10% נאך SAT - גיט די נויטיגע פינאנציעלע הילף.
ווי צו קלייבן די ריכטיקע CNC גאַנטרי מילינג מאַשין
נאַוויגירן דעם לעצטן אויסוואל פּראָצעס פֿאַר אַ CNC גאַנטרי מילינג מאַשין ריקווייערז סינטעזירן טעכנישע רעקווירעמענץ מיט געשעפטלעכע פאַקטן. די ציל איז צו ידענטיפיצירן אַ לייזונג וואָס ניט בלויז טרעפט באַלדיקע פּראָדוקציע טאָלעראַנסעס, אָבער אויך אָפפערס די סקאַלאַביליטי און האַרטקייט פארלאנגט פֿאַר צוקונפֿט מאַנופאַקטורינג פאָדערונגען.
דורך סטרוקטורירן דעם קויפן-וועג דורך א פארמאליזירטן אפשאצונגס-פרעמווערק, קענען איינקויף-טימס אביעקטיוו פארגלייכן קאנקורירנדע אפערס, און גייען ווייטער פון באזע-פרייזן צו פארשטיין די טאטאל קאסט פון אייגנטומערשאפט (TCO).
וואָס שריט-פֿאַר-שריט קויפן פּראָצעס צו נאָכפאָלגן
דער קויף פּראָצעס זאָל אָנהייבן מיט אַן אַלגעמיינער אינערלעכער באַדערפעניש אַנאַליז, וואָס דעפינירט די מאַקסימום ווערקפּיס ענוועלאָפּ, מאַטעריאַל כאַרדנאַס, און פארלאנגט דורכפיר. די דאַטן פאָרמט די באַזע פון אַ בקשה פֿאַר פאָרשלאָג (RFP) פאַרשפּרייט צו קאָנטראָלירטע סאַפּלייערז. אַמאָל פאָרשלאָגן זענען באקומען, זאָלן טימז דורכפירן אַ טעכנישע לעוועלינג געניטונג צו ענשור אַז אַלע קוואָטעס אַרייַננעמען עקוויוואַלענט אָפּציעס, אַזאַ ווי דורך-שפּינדל קילאַנט (TSC), געצייַג ריר פּראָובז, און טשיפּ פאַרוואַלטונג סיסטעמען.
נאך דער טעכנישער איבערבליק, זאלן קויפער בעטן לעבעדיגע דעמאנסטראציעס אדער ווידעא וואלידאציעס פון ענליכע מאשינען אין אפעראציע. די לעצטע טריט שליסן איין פארהאנדלען דעם קאמערציעלן קאנטראקט, ענדיגן די FAT/SAT פראטאקאלן, און קאארדינירן דעם צוגרייטונג פונעם פלאץ, וואס אפט שליסט איין גיסן ספעציאליזירטע קאנקרעט פונדאמענטן צו שטיצן דעם ריזיקן וואג און דינאמישע לאסטן פונעם גאנטרי סיסטעם.
ווי צו פאַרגלייַכן סאַפּלייער פאָרשלאָגן און נאָך-פאַרקויף שטיצע
פֿאַרגלײַכן סאַפּלייער פאָרשלאָגן ריקווייערז אַ קריטישן קוק אויף נאָך-פאַרקויף שטיצע און וואָראַנטי סטרוקטורן.
שליסל לעקציעס
- גראָס סאָרסינג און סאַפּליי-קייט ימפּלאַקיישאַנז פֿאַר CNC גאַנטרי מילינג מאַשין
- ספּעציפֿיקאַציעס, קאָנפאָרמאַטי, און געשעפטלעכע טערמינען וואָס קויפֿער זאָלן וואַלידירן
- פּראַקטישע רעקאָמענדאַציעס פֿאַר דיסטריביאַטאָרן און פּראָקורעמענט טימז
אָפט געשטעלטע פֿראַגעס
וואָס איז דער הויפּט נוץ פון אַ CNC גאַנטרי מילינג מאַשין?
עס מאַשינירט גרויסע, שווערע טיילן מיט העכערער רידזשידאַטי און נידעריקערע ווייבריישאַן, וואָס העלפֿט אויפֿהאַלטן אַקיעראַסי בעת טיפֿע קאַץ און רעדוצירן קייפל סעטאַפּס.
וועלכע אינדוסטריעס נוץ מערסטנס פון CNC גאַנטרי מילינג מאשינען?
אויטאמאטיוו, עראספייס, פורעם מאכעריי, ענערגיע, און שווערע עקוויפמענט פאבריקאנטן נוץ מערסטנס ווען זיי מאשינען איבערגעמעסטיקע קאמפאנענטן אדער מולטי-טאן ווערקפּיעסעס.
וואָס ספּעציפֿיקאַציעס זאָלן קויפֿער ערשט פֿאַרגלײַכן?
הייבט אן מיט X/Y/Z רייזע, טיש לאסט, שפינדל טיפ, שפינדל מאכט, און גיידוועי דיזיין. פאסט זיי צו אייערע גרעסטע טיילן און שווערסטע מאטעריאלן.
זאָל איך אויסקלײַבן קעסטל־וועגן אָדער לינעאַרע גײַד־וועגן?
קלייבט קעסטל וועגן פֿאַר שווערע, אונטערבראָכענע שניידונגען און מאַקסימום דעמפינג. קלייבט לינעאַרע גיידוועגן פֿאַר שנעלערע באַוועגונג, העכערע גיכקייט מאַשינינג, און בעסערע פּראָדוקטיוויטי אויף לייטערע שניידונגען.
פארוואס באַטראַכטן OTURN מאַשינערי פֿאַר אַ גאַנטרי מילינג לייזונג?
OTURN אָפפערט קאָסטן-עפעקטיוו CNC גאַנטרי און מאַשינינג סאַלושאַנז פון כינעזישע גרופּע פאַבריקן, מיט קאָנפיגוראַציע שטיצע, ברייט מאַשין אָפּציעס, און מעייווער - לייאַם סערוויס הילף.
פּאָסט צייט: 16טן אַפּריל 2026